Schluss mit Pappenverzug und Blasenbildung an Deckenmaschinen: Ein technischer Leitfaden zu festkörperreichen Klebstoffen, offener Zeit für die Entlüftung, Graupappenstärken (1,5–4,0 mm) und der Qualifizierung von Folien- oder Gewebeüberzügen.
Inhaltsverzeichnis
- ·Zuerst den Fehlermodus diagnostizieren
- ·Klebstoffauswahl durch Feuchtigkeitskontrolle
- ·Offene Zeit, Entlüftung und Liniengeschwindigkeit
- ·Überzugsmaterialien: Papier, Gewebe, Folie, Leder
- ·Einhängen vs. Deckenherstellung
- ·Konformität für Geschenk- und Kinderbuchformate
- ·Praxisbericht
- ·Checkliste für den Produktionsstart
- ·Fazit
- ·Häufig gestellte Fragen
Ein Verzug bei Hardcovern ist selten isoliert auf einen „schlechten Klebstoff“ zurückzuführen. Meist nimmt die Graupappe ungleichmäßig Feuchtigkeit aus wasserreichen Klebstoffen auf, eingeschlossene Luft unter dem Überzug erzeugt Tunnelbildung, oder Ecken lösen sich, wenn die offene Zeit für die exakte Positionierung zu kurz ist. Erfahrene Teams beheben Wölbungen durch die Balance aus Feuchtigkeitsübertrag, Maschinentaktung und Substratvorbereitung – nicht allein durch eine Erhöhung der Auftragsmenge.
Zuerst den Fehlermodus diagnostizieren
- Schüsselung / gewölbte Pappe: Oft eine Folge ungleichmäßiger Faserquellung durch Feuchtigkeit – prüfen Sie den Festkörpergehalt des Klebstoffs und die Luftfeuchtigkeit im Werk.
- Blasen oder Tunnel unter Gewebe/Papier: Lufteinschlüsse oder Hautbildung vor der Positionierung – prüfen Sie die offene Zeit und die Sauberkeit der Walzen.
- Eckenablösung bei Folien oder Soft-Touch: Benetzungsprobleme auf Oberflächen mit niedriger Energie (LSE) – gehen Sie nicht davon aus, dass dieselbe Qualität für einfachen Papierüberzug und Spezialfolien funktioniert.
Klebstoffauswahl durch Feuchtigkeitskontrolle
Unser Hardcover-Portfolio umfasst festkörperreiche, wasserarme Formulierungen, um die Pappenspannung während der Aushärtung zu minimieren. Unsere Spezifikationen decken Graupappenstärken von 1,5–4,0 mm ab, bei Viskositäten von ca. 1.500–6.000 mPas für den Walzenauftrag auf automatisierten Deckenmaschinen – stets abgestimmt auf Ihren Maschinentyp (Kolbus/Hörauf) und Ihre Pappencharge.
Validieren Sie die Planlage Ihres Einbands nach der Konditionierung; Marketingbegriffe wie „perfekte Planlage“ sind ein technisches Qualifizierungsziel, kein Ersatz für reale Versuchsreihen im Werk.
Offene Zeit, Entlüftung und Liniengeschwindigkeit
Unsere Rezepturen bieten einstellbare offene Zeiten im Bereich von ca. 2–10 Sekunden bei Maschinengeschwindigkeiten von bis zu 60+ Decken/Min. – erhöhen Sie die Geschwindigkeit erst dann, wenn die Ecken dauerhaft scharf bleiben und auch nach Feuchtigkeitsschwankungen keine Blasen auftreten.
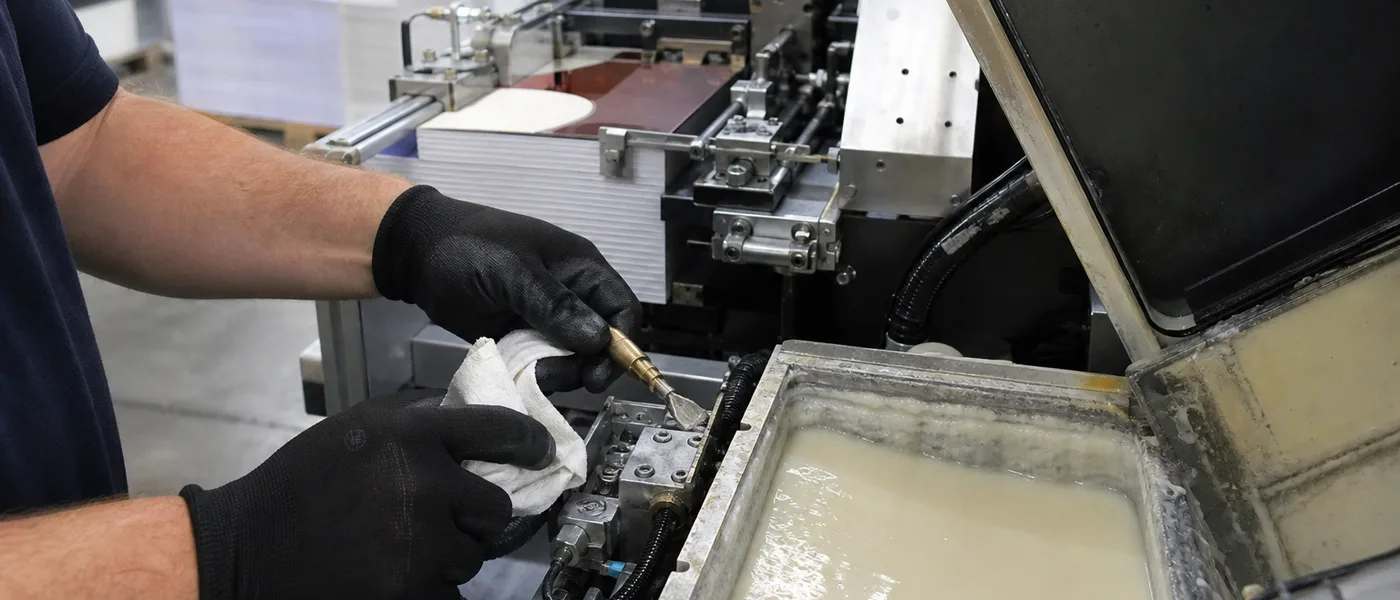
- Reinigen Sie Walzen und Leimbecken in regelmäßigen Intervallen – Ablagerungen führen zu ungleichmäßigem Auftrag, was oft fälschlicherweise als Pappenverzug interpretiert wird.
- Protokollieren Sie die Umgebungsluftfeuchtigkeit und die Pappfeuchte bei der Lagerung; sommerliche Bedingungen entlarven ungeeignete Klebstoffqualitäten sehr schnell.
Überzugsmaterialien: Papier, Gewebe, Folie, Leder
Dekorative Vorsatzpapiere mit hohem Flächengewicht benötigen wasserarme Systeme, um Wellenbildung durch Feuchtigkeitsdurchschlag zu vermeiden. Folien- und Soft-Touch-Laminate erfordern Netzmittel für LSE-Oberflächen – siehe unsere Qualifizierung für die Druckveredelung, wenn Ihre Projekte strukturierte oder seidene Überzüge umfassen.
Wölbungen oder Blasen an Ihrer Deckenmaschine?
Prüfen Sie Klebstoffe zur Verzugsvermeidung, optimiert für Folien/Gewebe und industrielle Geschwindigkeiten.
Hardcover & DeckenherstellungEinhängen vs. Deckenherstellung
- Deckenherstellung: Überzugshaftung, Planlage und Eckenausbildung auf Graupappschachteln.
- Einhängen: Flexibilität im Falz und dauerhafte Verbindung mit dem Buchblock – erfordert andere Viskositäten und offene Zeiten.
- Verwenden Sie nicht dieselbe Viskosität für beide Stationen, ohne die Haftung und Planlage separat zu prüfen.
Die Chemie für die Rückenbeleimung bei hohen Flex-Zyklen finden Sie unter PUR-Klebebindungs-Optimierung, falls Ihr Projekt integrierte Bindelinien umfasst.
Konformität für Geschenk- und Kinderbuchformate
Hardcover-Projekte erfordern oft FDA 21 CFR 175.105 für indirekten Lebensmittelkontakt bei Geschenkboxen, EN 71-3 für Kinderbücher sowie REACH/RoHS für den EU-Export – bündeln Sie diese Erklärungen beim Lieferanten-Onboarding mit den TDS.
Praxisbericht
Ein Premium-Verarbeiter konnte Pappenverzug, Blasenbildung und Eckenablösungen durch ein wasserarmes Klebstoffprogramm reduzieren – Details in der Anti-Warp Fallstudie. Das Kundenfeedback in unserem Leitfaden bestätigte eine ca. 15 % geringere Ausschussrate nach der Umstellung auf Gallertklebstoff (Jelly Glue) – zu betrachten als individuelles Versuchsergebnis, nicht als universelle Garantie.
Checkliste für den Produktionsstart
- Messen Sie die Pappenstärke und lagern Sie diese vor dem Überziehen in klimatisierter Umgebung.
- Protokollieren Sie Beckentemperatur, Viskosität und Auftragsmenge zu Schichtbeginn.
- Führen Sie eine Blasenprüfung mit der kritischsten Folien-/Gewebecharge durch, bevor Sie die Geschwindigkeit erhöhen.
- Klimatisieren Sie die fertigen Decken 24–48 Stunden lang vor der finalen Planlage-Prüfung.
- Fordern Sie ein 20-kg-Testgebinde für die Maschinenvalidierung an (Serien-MOQ ca. 1.000 kg).
Fazit
Die verzugsfreie Deckenherstellung erfordert Disziplin beim Feuchtigkeitsmanagement und präzises Maschinentiming. Wählen Sie festkörperreiche Systeme, geben Sie der Luft Zeit zum Entweichen und qualifizieren Sie jeden Überzugstyp auf Ihrer Pappencharge. Senden Sie uns Fotos gewölbter Platten, Blasenbilder sowie Maschinentyp und Geschwindigkeit für eine strukturierte Produktprüfung.
Häufig gestellte Fragen
Warum wölbt sich Graupappe nach dem Überziehen?
Eine ungleichmäßige Feuchtigkeitsaufnahme aus dem Klebstoff lässt die Fasern auf einer Seite quellen. Wasserreiche Klebstoffe sind ein häufiger Auslöser – unser Sortiment setzt auf festkörperreiche, wasserarme Systeme, die für Pappen von ca. 1,5–4,0 mm validiert sind.
Wie verhindere ich Blasenbildung unter Gewebe- oder Papierüberzügen?
Verlängern Sie die effektive offene Zeit zur Entlüftung, halten Sie die Walzen sauber und vermeiden Sie Hautbildung, bevor der Überzug positioniert wird. Erhöhen Sie die Geschwindigkeit erst nach blasenfreien Durchläufen unter kritischen Luftfeuchtigkeitsbedingungen.
Funktioniert derselbe Klebstoff auch auf folienkaschierten Einbänden?
Folien und Soft-Touch-Oberflächen sind LSE-Oberflächen – qualifizieren Sie Benetzung und Eckenhaftung separat von Papierüberzügen. Dekorative Projekte benötigen zudem oft zusätzliche sensorische und regulatorische Prüfungen.
Welche Mindestbestellmenge (MOQ) gilt für Hardcover-Klebstoffe?
Die industrielle Standard-MOQ liegt bei ca. 1.000 kg; für die Maschinenvalidierung bieten wir 20-kg-Testgebinde an – bitte stimmen Sie dies mit unserer Anwendungstechnik für Ihre Region ab.
Testen Sie Deckenklebstoffe auf Ihrer Anlage
Fordern Sie nach einer technischen Prüfung auf Ihrem Substrat ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei).
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.