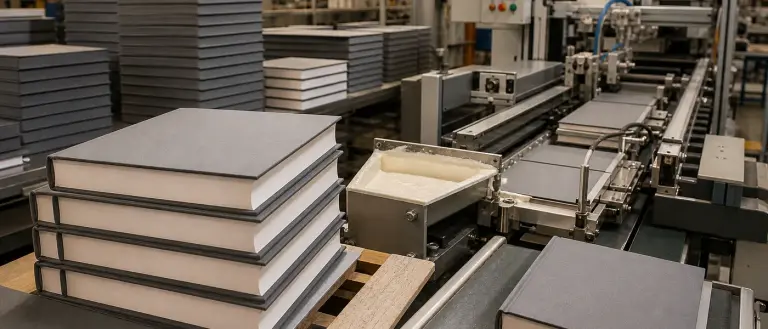
Reduza o empenamento de placas e a formação de bolhas em máquinas de capa dura: uso de colas com alto teor de sólidos e baixa umidade, ajuste de tempo em aberto para saída de ar, análise de espessura de papelão cinza (1.5–4.0 mm), disciplina de umidade e qualificação de revestimentos em foil/tecido.
Índice
- ·Diagnostique primeiro o modo de falha
- ·Seleção de Adesivos com Controle de Umidade
- ·Tempo em Aberto, Liberação de Ar e Velocidade de Linha
- ·Materiais de Revestimento: Papel, Tecido, Foil e Couro
- ·Casing-In vs. Case Making
- ·Conformidade para Presentes e Formatos Infantis
- ·Evidência de Campo
- ·Checklist de Início de Produção
- ·Conclusão Final
- ·Perguntas frequentes
O empenamento em capas duras raramente é causado apenas por uma "cola ruim". O papelão cinza absorve umidade de forma desigual ao usar adesivos com alto teor de água; o ar aprisionado sob o revestimento cria túneis, e os cantos levantam quando o tempo em aberto é curto demais para o posicionamento. Equipes de produção resolvem o empenamento equilibrando a transferência de umidade, o tempo de máquina e a preparação do substrato — e não apenas aumentando a gramatura da cola.
Diagnostique primeiro o modo de falha
- Canoamento / papelão curvado: frequentemente causado pelo inchaço desigual das fibras devido à umidade — verifique o teor de sólidos do adesivo e a umidade da fábrica.
- Bolhas ou túneis sob tecido/papel: aprisionamento de ar ou formação de película (skinning) antes do posicionamento — revise o tempo em aberto e a limpeza dos rolos.
- Levantamento de cantos em foil ou soft-touch: molhabilidade em superfícies de baixa energia (LSE) — não presuma que o mesmo adesivo para papel comum funcionará aqui.
Seleção de Adesivos com Controle de Umidade
Nossa linha para capa dura posiciona formulações com alto teor de sólidos e baixa umidade para limitar a tensão no papelão durante a cura. Nossas tabelas técnicas citam compatibilidade com papelão cinza de 1,5 a 4,0 mm e viscosidades aproximadas de 1.500–6.000 cps para aplicação em rolo em máquinas automatizadas — sempre mapeie conforme o ciclo do seu equipamento Kolbus/Horauf e lote de papelão.
Valide a planeidade no seu revestimento de capa após o condicionamento; termos de marketing sobre "planeidade total" são metas de qualificação e não substituem os testes em fábrica.
Tempo em Aberto, Liberação de Ar e Velocidade de Linha
Nossas formulações permitem o ajuste do tempo em aberto em uma janela de aproximadamente 2 a 10 segundos, com velocidades de máquinas citadas até 60+ capas/min — aumente a velocidade apenas após garantir que os cantos permaneçam precisos e que as bolhas não retornem em variações de umidade.
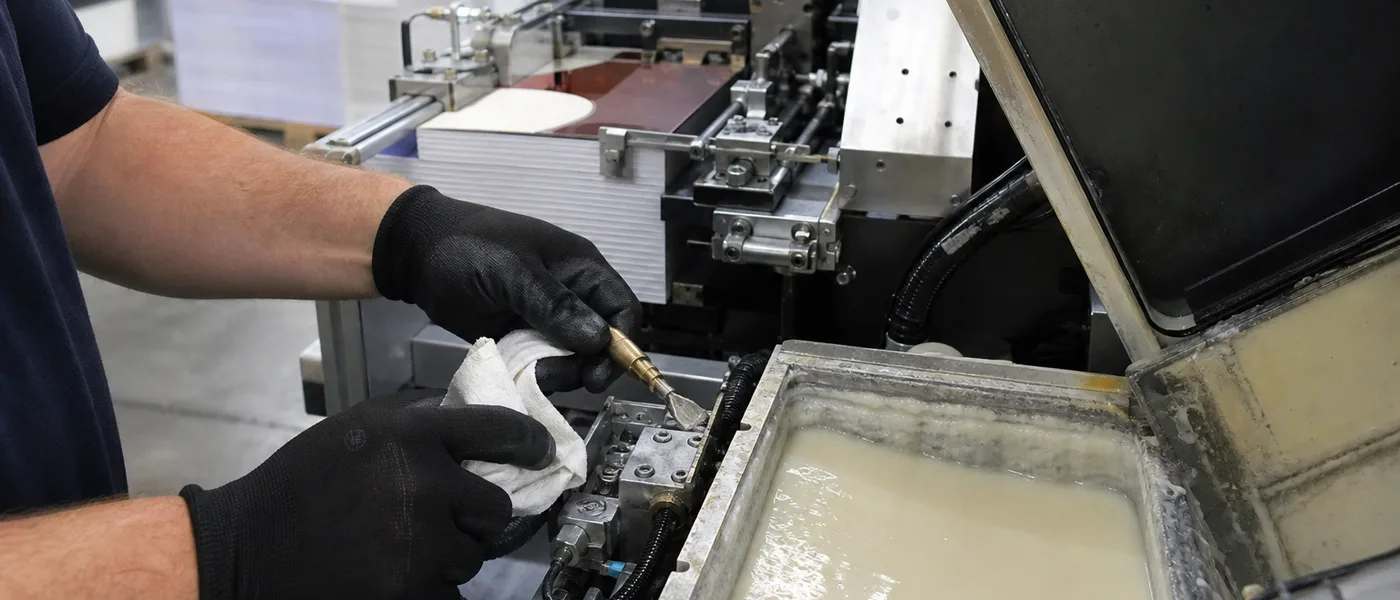
- Limpe os rolos e as bandejas de cola em intervalos regulares — o acúmulo de resíduos simula o efeito de empenamento ao tornar a aplicação irregular.
- Monitore a umidade relativa ambiente e a umidade do estoque de papelão; armazéns em épocas quentes e úmidas expõem rapidamente adesivos com baixo controle de umidade.
Materiais de Revestimento: Papel, Tecido, Foil e Couro
Guardas decorativas de alta gramatura exigem rotas de baixa umidade para evitar o empenamento por migração. Laminados de foil e soft-touch precisam de agentes molhantes que ancorem em superfícies LSE — veja nossa qualificação de acabamento gráfico para projetos que incluam revestimentos texturizados ou de seda.
Problemas de empenamento ou bolhas na sua case-maker?
Revise nossos graus de adesivos para capa dura com controle de umidade antiempeno, adequados para revestimentos de foil/tecido e equipamentos Kolbus/Horauf.
Capa Dura e Case-MakingCasing-In vs. Case Making
- Case making: adesão do revestimento, antiempeno e definição de cantos em estruturas de papelão cinza.
- Casing-in: flexibilidade de vinco e fixação permanente do miolo — demandas diferentes de viscosidade e tempo em aberto.
- Não utilize a mesma viscosidade para ambas as estações sem triar separadamente a resistência à tração e a planeidade.
A química para a lombada em ciclos flexíveis é abordada na otimização de encadernação PUR para programas que incluem linhas integradas de encadernação.
Conformidade para Presentes e Formatos Infantis
Programas de capa dura podem exigir a norma FDA 21 CFR 175.105 para caixas de presente com contato indireto com alimentos, EN 71-3 para livros infantis, além de REACH/RoHS para exportação à UE — anexe essas declarações ao TDS durante a qualificação de fornecedores.
Evidência de Campo
Um convertedor de case-making premium reduziu o empenamento, bolhas e a pressão de levantamento de cantos com um programa de baixa umidade — detalhes no estudo de caso antiempeno. O feedback do controle de qualidade citado em nosso guia reportou cerca de 15% menos rejeições após o ajuste da cola animal (jelly glue) — considere como resultado de teste, não como garantia universal.
Checklist de Início de Produção
- Meça a espessura do papelão e armazene-o em umidade controlada antes do revestimento.
- Registre a temperatura do coleiro, viscosidade e gramatura de aplicação no início do turno.
- Realize uma verificação de bolhas no lote mais crítico de foil/tecido antes de aumentar a velocidade.
- Condicione as capas acabadas por 24–48 h antes da aprovação final de planeidade.
- Solicite um balde de teste de 20 kg para validação em máquina (MOQ de 1.000 kg para produção).
Conclusão Final
O case-making antiempeno depende da disciplina de umidade somada ao tempo de máquina. Selecione químicas com alto teor de sólidos, permita a saída do ar e qualifique cada tipo de revestimento no seu lote de papelão. Envie fotos de painéis curvados, mapas de bolhas e informações de OEM/velocidade para uma triagem estruturada.
Perguntas frequentes
Por que o papelão cinza empena após o processo de revestimento?
A absorção irregular de umidade do adesivo faz com que as fibras de um lado inchem. Colas com alto teor de água são gatilhos comuns — nossa linha foca em rotas de baixo teor de água validadas em papelões de 1,5 a 4,0 mm.
Como posso evitar a formação de bolhas sob revestimentos de tecido ou papel?
Aumente o tempo em aberto para a saída do ar, mantenha os rolos limpos e evite a formação de película antes do posicionamento. Só aumente a velocidade após garantir operações sem bolhas em condições críticas de umidade.
O mesmo adesivo funcionará em capas laminadas com foil?
Foil e filmes soft-touch são superfícies de baixa energia — qualifique a molhabilidade e a adesão nos cantos separadamente dos revestimentos de papel comum. Projetos decorativos podem exigir revisões adicionais de odor e conformidade.
Qual é a quantidade mínima de pedido (MOQ) aplicável aos adesivos para capa dura?
O MOQ industrial padrão é de aproximadamente 1.000 kg, com unidades de teste de 20 kg disponíveis para validação em máquina — confirme com nossa engenharia de aplicações para sua região.
Teste adesivos de case-making em sua linha
Solicite 1 kg de material de laboratório cortesia (frete por conta do destinatário) após triagem técnica em seu substrato e condições de linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.