
En bref
- 60+ /min Validation casemaker
- 1.5-4.0 mm Plage carton gris
- Moins Reprises de surface
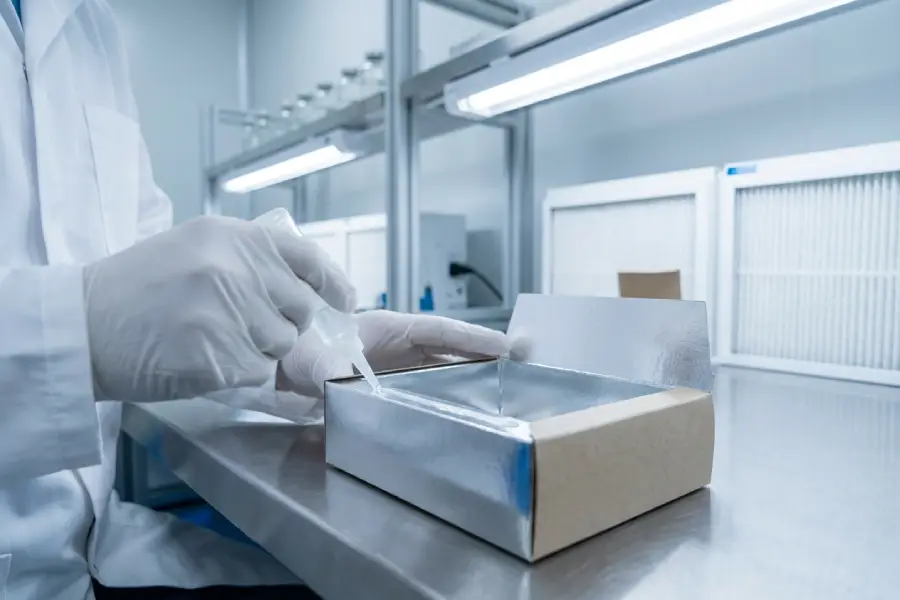
Foils et laminats speciaux revelaient vite les problemes de mouillage, d evacuation d air et de rabattage des coins. La qualification a donc commence sur les vrais materiaux de couverture, pas seulement sur l aspect de l etui fini.
Gauchissement du carton gris, air piege et relevage des coins degradaient l aspect premium
Le transformateur produisait des couvertures rigides toile et des etuis rigides laminees sur equipement automatise, mais la route adhesive existante ne gardait pas ensemble planeite, evacuation d air et tenue de surface.
- Le carton gris se movia despues del secado porque la carga de humedad no estaba suficientemente controlada para el calibre usado.
- Algunas cubiertas desarrollaban burbujas o tuneles donde el aire no escapaba antes de que la superficie adhesiva empezara a fijar.
- Foil, soft-touch y otros forros laminados tambien elevaban levantamiento de esquinas, asi que no se podia perseguir solo velocidad ignorando defectos cosmeticos.
Une route adhesive haut extrait sec reglee pour equilibre humidite, evacuation d air et couvertures difficiles
Senda a traite le sujet comme un ajustement process, en equilibrant extrait sec, temps ouvert et mouillage pour maintenir la vitesse automatique sans transferer gauchissement, bulles ou relevage d habillage vers l inspection.
Produits utilises:
- Grade premium pour case-making
Concu pour reduire le transfert d humidite, stabiliser l evacuation d air et renforcer la tenue d habillage sur toile et materiaux laminees.
La qualification etait credible parce qu elle restait liee a la vraie fenetre casemaker. La formule approuvee devait garder le carton gris plat, laisser l air piege sortir avant la prise et maintenir des coins propres sur habillages speciaux simultanement.
Parcours de qualification
Revue carton et matiere de couverture
Calibre du carton gris, construction de l habillage et historique defauts ont ete revus ensemble afin de separer le gauchissement lie a l humidite des problemes d adhesion de surface.
Essai sur casemaker automatique
Depot adhesif, temps ouvert et reglages ligne ont ete verifies a vitesse production pour confirmer la stabilite de l evacuation d air et du rabattage des coins dans la sequence machine reelle.
Controle aspect apres sechage
L approbation finale est restee liee a la planeite, la visibilite des bulles et l integrite des coins apres sechage, pas seulement au toucher de collage frais sur ligne.

Le vrai critere de liberation etait l aspect apres sechage: carton plat, coins propres et absence de bulles visibles sous l habillage.
Ce qui a change sur la ligne de case-making
- Etuis finis plus plats: La route a plus faible humidite a reduit le mouvement du carton pendant le sechage et donne une fenetre de planeite plus stable sur constructions premium.
- Moins de defauts visibles en surface: Le temps ouvert equilibre a aide l air piege a sortir plus proprement, reduisant bulles et tunnels sur couvertures habillees.
- Meilleure stabilite du process automatique: La ligne a pu qualifier cadence et aspect dans le meme parcours au lieu d accepter des retouches cosmetiques comme prix du rendement.
Fenetre operationnelle validee
Fenetre operationnelle validee
Les essais sont restes ancres a la plage automatique deja definie pour la solution couverture rigide, pas a un montage laboratoire plus lent.
La plage de calibre documentee est restee dans la qualification car l equilibre humidite change avec l epaisseur du carton.
La route approuvee a reduit les interventions autour des bulles, controles de gauchissement et aspect des coins par rapport au montage precedent.
Ressources associees
- Resoudre le gauchissement hardcover: humidite, temps ouvert et reglages case-making
Controle humidite et reglage anti-gauchissement en case-making: le guide lie a cette qualification couverture rigide.
- Demander un essai adhesif case-making
Echantillon payant pour evaluer gauchissement carton et planeite de couverture sur toile et laminats.
" Le gauchissement du carton etait devenu notre principal risque de liberation sur couvertures premium toile et laminees. L adhesif case-making de Senda nous a donne des etuis plus plats, des surfaces plus propres et moins de controles bulles sans ralentir la ligne. "
Pret a creer votre propre cas de reussite?
Nos ingenieurs techniques peuvent vous aider a resoudre vos enjeux d adhesion. Envoyez vos echantillons et donnees de ligne pour une evaluation concrete.
Reproduire cette reussite


