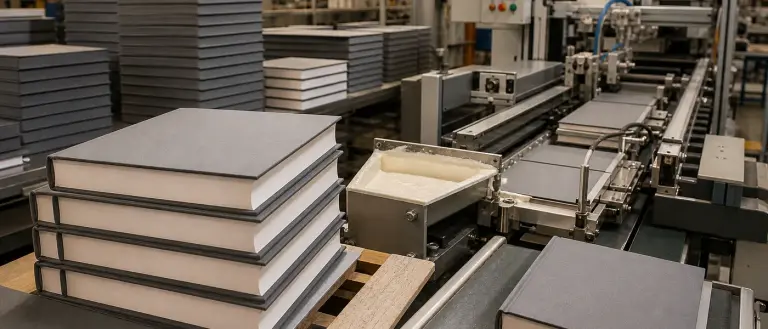
Evite el alabeo del cartón y la formación de burbujas en la tapa: adhesivos de altos sólidos y baja humedad, optimización del tiempo abierto para la liberación de aire, calibres de cartón gris (1.5–4.0 mm) y validación de envolturas de foil o tela.
Índice
- ·Primero: Diagnostique el modo de fallo
- ·Selección de adhesivos con control de humedad
- ·Tiempo abierto, liberación de aire y velocidad de línea
- ·Materiales de envoltura: Papel, tela, foil y piel
- ·Encajado (Casing-In) frente a Fabricación de estuches
- ·Cumplimiento normativo para regalos y formatos infantiles
- ·Evidencia de campo
- ·Lista de verificación para el arranque
- ·Conclusión técnica
- ·Preguntas frecuentes
El alabeo en la tapa dura rara vez se debe únicamente a un "mal pegamento". El cartón gris absorbe humedad de forma desigual si el adhesivo tiene un exceso de agua, el aire atrapado bajo la envoltura crea túneles y las esquinas se levantan si el tiempo abierto es demasiado corto para el posicionamiento. Los equipos de fabricación corrigen el alabeo equilibrando la transferencia de humedad, los tiempos de máquina y la preparación del sustrato, no solo aumentando el gramaje del adhesivo.
Primero: Diagnostique el modo de fallo
- Cartón curvado o arqueado: frecuentemente causado por el hinchamiento desigual de las fibras debido a la humedad; verifique los sólidos del adhesivo y la humedad de la planta.
- Burbujas o túneles bajo la tela o el papel: atrapamiento de aire o formación de piel antes del posicionamiento; revise el tiempo abierto y la limpieza de los rodillos.
- Desprendimiento de esquinas en foil o soft-touch: problema de mojado en superficies de baja energía (LSE); no asuma que el mismo grado funcionará en envolturas de papel común.
Selección de adhesivos con control de humedad
Nuestra gama para tapa dura ofrece formulaciones de altos sólidos y baja humedad para limitar la tensión del cartón durante el curado. Las especificaciones técnicas contemplan cartón gris de 1.5–4.0 mm y una viscosidad de aproximadamente 1,500–6,000 cps para aplicación por rodillo en máquinas automatizadas; siempre valide según su ciclo de trabajo y lote de cartón.
Valide la planicidad en su envoltura de portada tras el acondicionamiento; los términos comerciales sobre "planicidad total" son objetivos de calificación y no sustituyen las pruebas en planta.
Tiempo abierto, liberación de aire y velocidad de línea
Las tablas de formulación indican un tiempo abierto ajustable en un rango de 2–10 segundos, con velocidades de fabricación de estuches de hasta 60+ estuches/min según el equipo utilizado; aumente la velocidad solo cuando las esquinas se mantengan definidas y no aparezcan burbujas ante cambios de humedad.
- Limpie los rodillos y las bandejas de adhesivo periódicamente; la acumulación de residuos provoca una aplicación desigual que imita el efecto del alabeo.
- Registre la humedad relativa ambiental y del cartón almacenado; las condiciones de alta humedad exponen rápidamente las deficiencias de los grados con bajo control de humedad.
Materiales de envoltura: Papel, tela, foil y piel
Las guardas decorativas de alto gramaje requieren rutas de baja humedad para evitar el alabeo por traspaso. Los laminados de foil y soft-touch necesitan agentes humectantes que penetren superficies LSE; consulte la calificación de acabados de impresión cuando los proyectos incluyan envolturas texturizadas o de seda.
¿Alabeo o burbujas en su fabricación de estuches?
Examine los grados para tapa dura con control de humedad antialabeo, aptos para envolturas de foil o tela y velocidades de línea tipo Kolbus/Horauf.
Tapa dura y Fabricación de estuchesEncajado (Casing-In) frente a Fabricación de estuches
- Fabricación de estuches: adhesión de la envoltura, antialabeo y definición de esquinas en las cubiertas de cartón gris.
- Encajado: flexibilidad de la bisagra y fijación permanente del bloque; requiere viscosidades y tiempos abiertos distintos.
- No utilice la misma viscosidad para ambas estaciones sin evaluar el desprendimiento y la planicidad por separado.
La química del lomo para ciclos de flexión se detalla en optimización de encuadernación PUR para programas con líneas de encuadernación integradas.
Cumplimiento normativo para regalos y formatos infantiles
Los proyectos de tapa dura pueden requerir FDA 21 CFR 175.105 para cajas de regalo con contacto alimentario indirecto, EN 71-3 para libros infantiles, además de REACH/RoHS para exportaciones a la UE; solicite las declaraciones junto con la TDS.
Evidencia de campo
Un convertidor de estuches premium redujo el alabeo, las burbujas y el levantamiento de esquinas mediante un programa de baja humedad; detalles en el estudio de caso antialabeo. El control de calidad del cliente reportó aproximadamente un 15% menos de rechazos tras el ajuste del adhesivo tipo gelatina; estos datos son resultados de pruebas y no una garantía universal.
Lista de verificación para el arranque
- Mida el calibre del cartón y almacénelo en condiciones de humedad relativa controlada antes del forrado.
- Registre la temperatura del depósito, la viscosidad y el gramaje aplicado al inicio del turno.
- Realice una prueba de burbujas en el lote más crítico de foil o tela antes de aumentar la velocidad.
- Acondicione los estuches terminados de 24 a 48 h antes de la validación final de planicidad.
- Solicite una cubeta de prueba de 20 kg para validación técnica (el MOQ industrial para producción es de 1,000 kg).
Conclusión técnica
La fabricación de estuches antialabeo depende de la disciplina en la gestión de la humedad y los tiempos de máquina. Seleccione químicas de altos sólidos, permita el escape del aire y califique cada tipo de envoltura en su lote de cartón. Envíe documentación visual de paneles arqueados o burbujas para una evaluación técnica estructurada.
Preguntas frecuentes
¿Por qué se alabea el cartón gris después del proceso de forrado?
La absorción desigual de humedad del adhesivo hincha las fibras de un solo lado. Los pegamentos con alto contenido de agua son el detonante habitual. Nuestra línea enfatiza rutas de altos sólidos y baja humedad validadas en cartones de 1.5–4.0 mm.
¿Cómo puedo evitar la formación de burbujas bajo las portadas de tela o papel?
Extienda el tiempo abierto efectivo para liberar el aire, mantenga la limpieza de los rodillos y evite la formación de piel antes del posicionado. Los aumentos de velocidad deben realizarse solo tras validar tiradas sin burbujas en condiciones críticas de humedad.
¿Funcionará el mismo adhesivo en portadas laminadas con foil?
El foil y las películas soft-touch son superficies de baja energía. Es necesario calificar el mojado y el agarre en esquinas de forma independiente a las envolturas de papel común; estos proyectos decorativos podrían requerir revisiones adicionales de neutralidad sensorial.
¿Qué cantidad mínima de pedido (MOQ) se aplica a los adhesivos para tapa dura?
El MOQ industrial estándar es de aproximadamente 1,000 kg, con unidades de prueba de 20 kg para validación de maquinaria. Confirme la disponibilidad para su región con nuestro equipo de ingeniería.
Valide el adhesivo para estuches en su línea
Solicite 1 kg de material de laboratorio sin costo (envío pagado por el destinatario) tras una evaluación técnica de su sustrato y condiciones de línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.