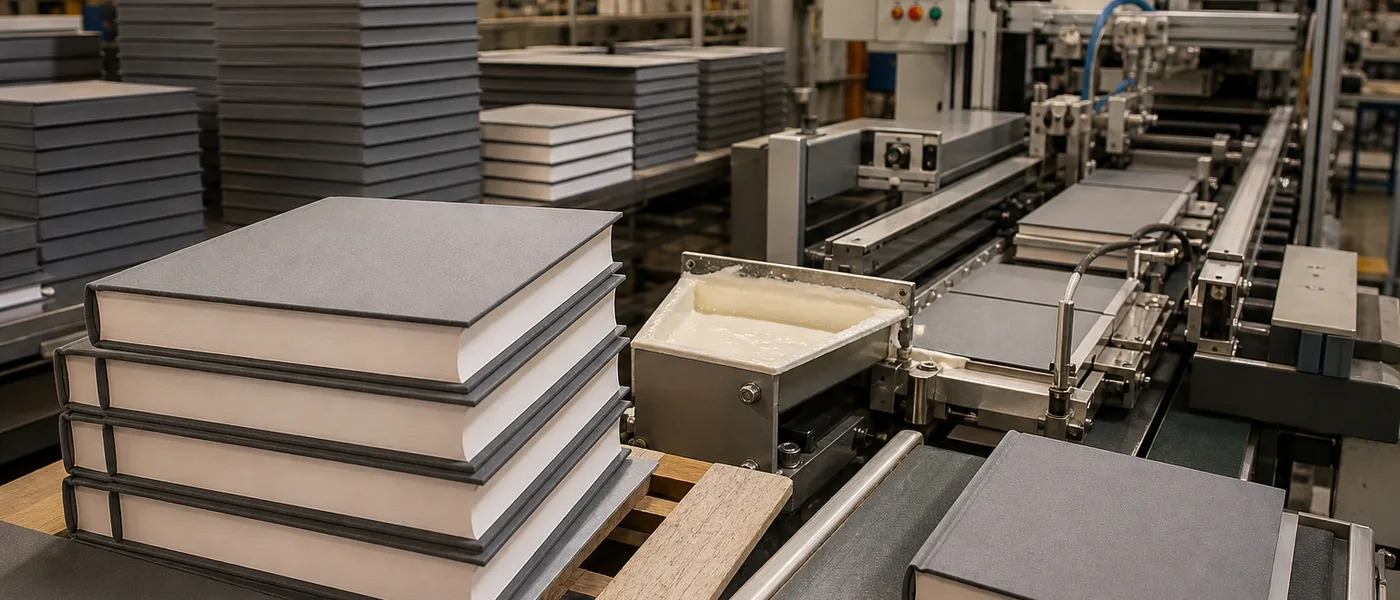
Verzichten Sie auf vage Begriffe wie „ungiftig“. Ein technischer Leitfaden zur Differenzierung zwischen FDA 175.105 und 176.170, zur Vermeidung von Leimnahtöffnungen bei beschichteten Materialien und zur Auswahl der technisch geeigneten Klebstofflösung.
Inhaltsverzeichnis
Die Konformitätslücke: Warum „ungiftig“ keine ausreichende Angabe ist
In meinen über 8 Jahren in der Produktion habe ich zu oft erlebt, dass sich Einkaufsleiter bei der Beschaffung von Klebstoffen für Lebensmittelverpackungen auf den vagen Marketingbegriff „ungiftig“ verlassen. Dies ist ein schwerwiegender Fehler. In der industriellen Verpackungstechnik bedeutet Konformität nicht die bloße Abwesenheit toxischer Stoffe, sondern den Nachweis spezifischer regulatorischer Zertifizierungen und die chemische Stabilität der Verklebung unter Belastung.
Wenn eine Müslipackung im Tiefkühlregal aufspringt oder eine Fast-Food-Tüte aufgrund von Fettmigration versagt, liegt das selten am Papier, sondern meist an einer fehlerhaften Klebstoffauswahl. Bei UV-beschichteten Kartons und Leimnahtöffnungen bei Faltschachtelklebemaschinen ist die Oberflächenspannung der Ausgangspunkt – nicht ein generisch „stärkerer“ Klebstoff. Um Ihre Lieferkette abzusichern, müssen Sie über Standardlösungen hinausgehen und anwendungsspezifische Rezepturen wählen, die den Anforderungen der FDA CFR 21 entsprechen und gleichzeitig bei schwierigen Substraten einen Faserriss sicherstellen.
Technisches Fachwissen: FDA 175.105 vs. 176.170
Das Verständnis der Unterscheidung zwischen indirektem und direktem Lebensmittelkontakt ist das Fundament lebensmittelgerechter Verpackungen. Die meisten papierbasierten Verpackungen fallen unter zwei spezifische Kategorien:
- FDA 21 CFR 175.105 (Klebstoffe):Dies ist der Standard für den „indirekten Kontakt“. Der Klebstoff muss durch eine funktionelle Barriere (wie eine Kunststoffeinlage oder den Karton selbst) vom Lebensmittel getrennt sein. Dies gilt für das Verschließen von Versandkartons und Faltschachteln.
- FDA 21 CFR 176.170 (Papier/Karton): Dies gilt, wenn der Klebstoff Teil des Substrats ist, das in direktem Kontakt mit wässrigen oder fetthaltigen Lebensmitteln steht. Beachten Sie unseren Leitfaden zur Herstellung von Papierstrohhalmen sowie den Leitfaden für Becherklebstoffe für Qualifizierungsmuster oder die Fallstudie zur Heißgetränkeverpackung für Längsnahtklebungen bei Heißgetränken.
Profi-Tipp für Ingenieure
Überprüfen Sie immer die „funktionelle Barriere“. Wenn Ihr Substrat porös und das Lebensmittel ölhaltig ist, kann selbst bei Klebstoffen nach 175.105 eine Migration auftreten. In diesen Fällen empfehlen wir den Umstieg auf eine wässrige Rezeptur gemäß 176.170.
Was Auditoren tatsächlich sehen müssen
Eine pauschale Erklärung der „FDA-Konformität“ reicht für ein fundiertes Audit nicht aus. Beginnen Sie in unserem Cluster für Lebensmittelkontakt-Klebstoffe und stimmen Sie die Dokumentation exakt auf den verwendeten Klebstoff, das Substrat, den Lebensmitteltyp, die Anwendungstemperatur und das Barrierendesign Ihrer Verpackung ab.
Audit-sicheres Datenpaket
Chargenspezifische DoC und COA, die exakt mit dem eingesetzten Klebstoff, der Anwendungstemperatur und dem Barrieretyp verknüpft sind.
Prüfen Sie bei direktem Kontakt die Extraktwerte gemäß 176.170 und, falls marktspezifisch erforderlich, die globalen Migrationsgrenzwerte, anstatt sich auf ein generisches Sicherheitsdatenblatt zu verlassen.
VOC-arme Chemie sowie Robinson- oder äquivalente sensorische Prüfungen sind bei Tee, Molkereiprodukten, Schokolade und anderen geruchsempfindlichen Lebensmitteln von entscheidender Bedeutung.
Wenn ein Lieferant eine FCN oder eine proprietäre Zulassung angibt, verifizieren Sie, welches Polymer abgedeckt ist und ob die gelieferte Charge weiterhin der getesteten Rezeptur entspricht.
Wenn Sie in die EU exportieren oder Recyclingkarton verwenden, sollten Sie MOSH/MOAH als separates Risiko in Ihre Prüfung aufnehmen. Die Migrationsquelle kann der Karton selbst oder ein minderwertiger Schmelzklebstoff sein; daher müssen hochreine Metallocene und das Design innerer Barrieren oft gemeinsam betrachtet werden.
Lösung von Leimnahtöffnungen bei schwierigen Substraten
Moderne Lebensmittelverpackungen verwenden häufig UV-Lacke, PE-Kaschierungen oder hochglänzende Dispersionslacke für ein attraktives Erscheinungsbild. Diese Substrate mit niedriger Oberflächenenergie (LSE) sind problematisch für Standardklebstoffe. Für die Qualifizierung in Faltschachtelklebemaschinen siehe unseren Leitfaden zum Verkleben von UV- und beschichteten Materialien sowie unsere Fallstudie zu pharmazeutischen Faltschachteln. Bei Verkokung von Schmelzklebstoffen und Problemen beim Abriss in Kartoniermaschinen, vergleichen Sie EVA- und Metallocen-Klebstoffe. Die Leistung wird weiterhin durch den Faserriss gemessen – wenn die Papierfasern beim Trennen nicht reißen, ist der Klebstoff ungeeignet. Für Hochgeschwindigkeitsanlagen (150+ Kartons/Min.) nutzen wir Metallocen-basierte Schmelzklebstoffe, die durch überlegene thermische Stabilität Verkokungen an Düsen verhindern und somit eine gleichmäßige Applikation sowie eine zuverlässige Verklebung in der Kühlkette gewährleisten.
Vergleich der Klebstofftechnologien
Ideal für Papierstrohhalme und direkten Kontakt. VOC-arm, exzellent für hochporöses Papier geeignet.
Optimal für Hochgeschwindigkeitsanlagen und beschichtete Kartons. Geruchsneutral und mit hoher Hitzebeständigkeit.
Wirtschaftlich für Standard-Versandkartonverschlüsse. Breiter Bereich der offenen Zeit.
Verwendet für Lebensmitteletiketten und wiederverschließbare Laschen. Behält Klebrigkeit über verschiedene Temperaturbereiche hinweg bei.
Probleme mit der Verklebung?
Senden Sie mir Ihre Substratspezifikationen und die Art der Beschichtung. Ich erstelle Ihnen eine technische Empfehlung und stelle ein 1-kg-Muster für Ihren nächsten Linientest bereit.
Beratung durch Don anfragenWeiterführende Informationen in unserem Cluster für Lebensmittelverpackungen
Dieser Leitfaden dient als Informationsknotenpunkt für lebensmittelgeeignete Klebstoffe, lebensmitteltaugliche Papierklebstoffe und allgemeinere Klebstoffe für Lebensmittelverpackungen. Für audit-bereite Qualitäten und Mustervalidierungen besuchen Sie Klebstoffe für Lebensmittelkontakt. Falls Ihr Team gerade 175.105 vs. 176.170 vs. FCN in einem laufenden Projekt vergleicht, ziehen Sie diesen regulatorischen Erklärungsleitfaden heran, bevor Sie den Dokumentationspfad finalisieren.
Fazit: Die Einschätzung von Don Yeh
Sichere Verpackung ist eine Balance zwischen regulatorischer Konformität und mechanischer Leistung. Sie dürfen das eine nicht für das andere opfern. Wenn Ihr Klebstoff zwar FDA-konform ist, aber beim Tiefkühltransport keinen Faserriss gewährleistet, prüfen Sie unsere Fallstudie zur Versiegelung von Tiefkühlkartons und unser Cluster für Endverpackungstechnik, bevor Sie einen Produktrückruf riskieren. Hier ist mein empfohlener technischer Workflow für die Auswahl eines lebensmittelgeeigneten Klebstoffs:
- Identifizieren Sie den Kontaktgrad:Bestimmen Sie anhand Ihrer Verpackungsgeometrie, ob Sie FDA 175.105 (indirekt) oder 176.170 (direkt) benötigen.
- Analysieren Sie die Oberflächenenergie: Wenn Sie UV- oder PE-beschichtete Kartons verwenden, überspringen Sie Standard-EVA-Klebstoffe und setzen Sie direkt auf eine leistungsstarke Metallocen-Lösung oder die Emulsionslösungen in unserem Leitfaden für UV-Verklebungen.
- Validierung durch Belastungstests:Führen Sie immer einen 24-Stunden-Faserriss-Test bei den höchsten und niedrigsten Temperaturen durch, denen Ihre Verpackung in der Lieferkette ausgesetzt sein wird.
- Berücksichtigen Sie die Anwendungstemperatur:Ein Bestehen bei Raumtemperatur ist kein Freifahrtschein für Heißabfüllung, Sterilisation, Mikrowelleneignung oder Tiefkühlbedingungen. Validieren Sie dieselbe Rezeptur unter den realen thermischen Bedingungen.
- Nach Substratänderungen neu verifizieren:Ein neuer Kartonlieferant, eine andere Beschichtung oder ein veränderter Rezyklatanteil können das Migrations-, Geruchs- und Barriereverhalten verändern. Aktualisieren Sie daher die Konformitätsunterlagen, anstatt alte Daten einfach weiterzuverwenden.
Häufig gestellte Fragen
Was ist der Unterschied zwischen lebensmitteltauglichen und lebensmittelgeeigneten Klebstoffen?
„Lebensmitteltauglich“ wird oft ungenau als Marketingbegriff verwendet. „Lebensmittelgeeignet“ ist erst dann aussagekräftig, wenn der Klebstoff über die regulatorische Basis und die entsprechenden Prüfnachweise für den tatsächlichen Anwendungsfall verfügt, inklusive Kontaktgrad, Anwendungstemperatur und Substrat.
Warum reicht FDA 175.105 nicht für Papierstrohhalme oder Verpackungen mit direktem Lebensmittelkontakt aus?
FDA 175.105 gilt für den indirekten Kontakt, bei dem eine funktionelle Barriere den Klebstoff vom Lebensmittel trennt. Papierstrohhalme, Einschlagpapiere, Becher und ähnliche Strukturen erfordern oft Nachweise für direkten Kontakt gemäß 176.170, da die Verklebung wässrigen oder fetthaltigen Lebensmitteln ausgesetzt sein kann.
Was ist eine Konformitätserklärung (DoC) und warum sollte sie chargenspezifisch sein?
Eine Konformitätserklärung (DoC) ist die formelle Aussage, dass ein Material definierte Anforderungen an Migration und Anwendungsbedingungen erfüllt. Sie sollte durch chargenspezifische Rückverfolgbarkeit, COA oder unterstützende Daten belegt sein, da Auditoren den Nachweis fordern, dass die gelieferte Produktionscharge weiterhin der getesteten Rezeptur entspricht.
Was sind chloroformlösliche Extraktstoffe und globale Migrationsgrenzwerte?
Chloroformlösliche Extraktstoffe sind Teil der Nachweise für direkten Kontakt gemäß FDA 176.170, um Rückstände zu messen, die unter Testbedingungen gelöst werden können. Globale Migrationsgrenzwerte messen den Gesamtmigrationseintrag in ein Lebensmittelsimulans gemäß zahlreicher EU- und globaler Rahmenwerke. Beide werden verwendet, um zu belegen, dass die chemischen Bestandteile in der Verpackung verbleiben.
Warum sind Geruchs- und Geschmackstests bei Klebstoffen wichtig?
Selbst wenn eine Verklebung mechanisch einwandfrei ist, können hohe VOC-Werte oder eine mangelhafte Aushärtung zu Geruchsbelästigungen führen oder empfindliche Lebensmittel verunreinigen. Bei Tee, Molkereiprodukten, Schokolade und ähnlichen Verpackungen ist geruchsarme Chemie sowie eine Robinson- oder äquivalente sensorische Prüfung oft genauso wichtig wie die Klebfestigkeit.
Wie beeinflussen MOSH/MOAH und Recyclingkarton die Klebstoffauswahl?
Bei Trockenlebensmittelverpackungen, insbesondere in EU-Lieferketten, kann das Mineralölrisiko sowohl von Recyclingkarton als auch von minderwertigen Schmelzklebstoffen ausgehen. Deshalb sollten hochreine Metallocene und das Design der inneren Barriere gemeinsam betrachtet werden, anstatt die Klebstoffauswahl isoliert zu bewerten.
Kann ich denselben Klebstoff für Tiefkühlverpackungen und mikrowellengeeignete Verpackungen verwenden?
Kaum. Klebstoffe für den Tiefkühlbereich erfordern hohe Flexibilität bei Minustemperaturen, um Sprödigkeit zu vermeiden, während mikrowellengeeignete oder für Heißabfüllung bestimmte Verpackungen eine hohe Hitzebeständigkeit benötigen, damit die Verklebung nicht erweicht, geruchliche Beeinträchtigungen verursacht oder unter Belastung ihre Konformität verliert.
Stellt Senda Glue audit-bereite Dokumentationen für Lebensmittelkontakt-Prüfungen bereit?
Ja. Wir können Prüfungen mit den üblichen Dokumentenpaketen unterstützen, einschließlich TDS, regulatorischen Konformitätserklärungen und den anwendungsspezifischen Nachweisen, die erforderlich sind, um zu begründen, warum ein bestimmter Klebstoff für das Zielsubstrat und das Einsatzszenario geeignet ist.
Beantragen Sie eine Prüfung für Ihre Verpackungsstruktur
Übermitteln Sie uns Ihre Verpackungsgeometrie und Kontaktklasse für 1 kg Testmaterial – der Versand erfolgt unfrei (ab Werk).
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.