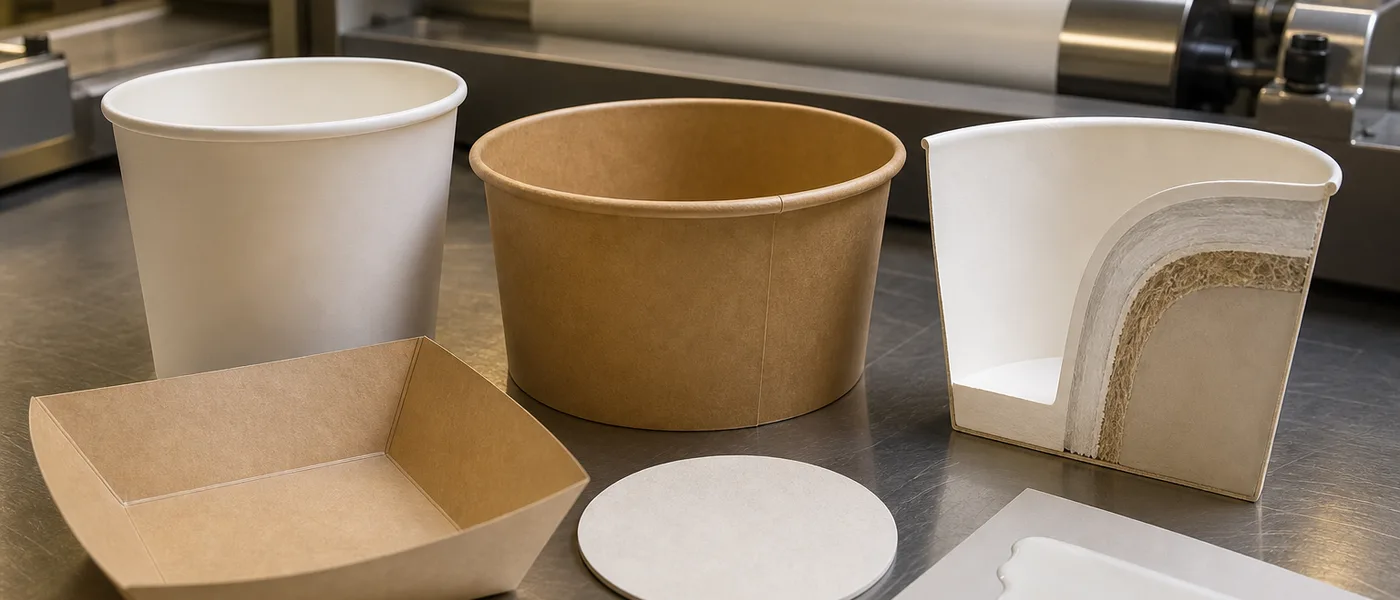
Les barrières sans PFAS rejettent souvent les hot-melts traditionnels. Comparez la qualification des grades métallocène et EVA, et vérifiez la documentation de contact alimentaire avant toute validation sur ligne.
Sommaire
Si vous vous reposez sur un simple label « non toxique » pour passer votre prochain audit de contamination, vous risquez un rappel de produit. Dans l'emballage alimentaire, la sécurité est le point de départ ; le contrôle de la migration se trouve dans notre gamme d'adhésifs aptes au contact alimentaire et notre guide FDA sur l'emballage papier.
En tant que responsable qualité ou ingénieur packaging, votre principal adversaire est la migration chimique, plus précisément les MOSH (hydrocarbures saturés d'huile minérale) et les MOAH (hydrocarbures aromatiques d'huile minérale). Cependant, le récent virage industriel vers les barrières sans PFAS et biosourcées a introduit un nouveau mode de défaillance : le refus d'adhésion. L'interaction chimique entre les colles traditionnelles et ces nouveaux revêtements « verts » est souvent inexistante.
"La transition vers les dispersions aqueuses sans PFAS a radicalement réduit l'énergie de surface des cartons alimentaires. Un adhésif qui collait parfaitement au papier traité par fluoration en 2020 échouera probablement sur les barrières biosourcées d'aujourd'hui."
Définition des niveaux de conformité
La plupart des échecs d'adhésion dans le secteur alimentaire découlent d'une mauvaise spécification du niveau réglementaire selon le type de substrat. Il est essentiel de noter que « métallocène » décrit la technologie polymère, tandis que les FDA 175.105 et FDA 176.170 décrivent les cadres d'utilisation légaux. Nous proposons des grades métallocène qui couvrent les deux niveaux.
EVA standard et métallocène polyvalent. Limité aux applications séparées des aliments par une barrière fonctionnelle. Haute résistance pour les caisses d'expédition.
Inclut certains grades métallocène et acryliques aqueuses. Obligatoire pour les boîtes à burger ou les emballages où la colle peut entrer en contact avec des aliments gras/aqueux.
Technologie oléfinique de haute pureté. Faible densité (~0,88 g/cm³) offrant un meilleur rendement. Disponible en formulations contact indirect et direct.
Formulé avec une température de transition vitreuse (Tg) inférieure à -30°C pour éviter la fissuration à froid en cellule de surgélation. Essentiel pour les cartons d'aliments surgelés couchés.
Le défi de l'adhésion sur emballages « sans PFAS » — Les dispersions aqueuses réduisent l'énergie de surface du carton ; couplez la chimie avec le métallocène vs EVA, la réglementation 2026 sur les PFAS, et le collage UV sur plieuse-colleuse en cas d'ouvertures intempestives persistantes.
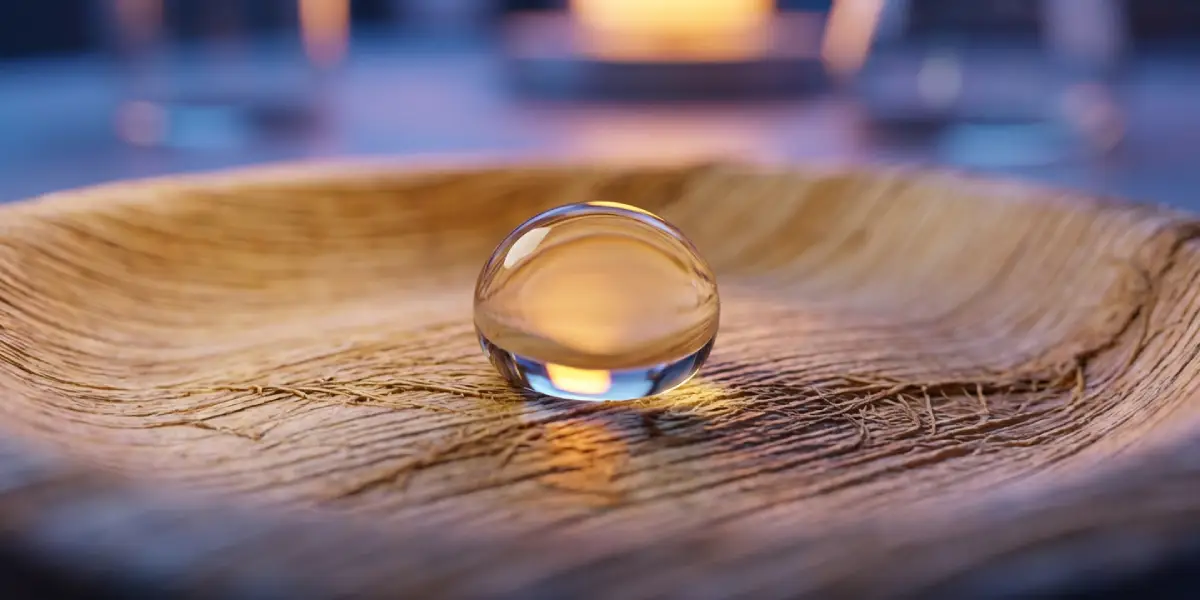
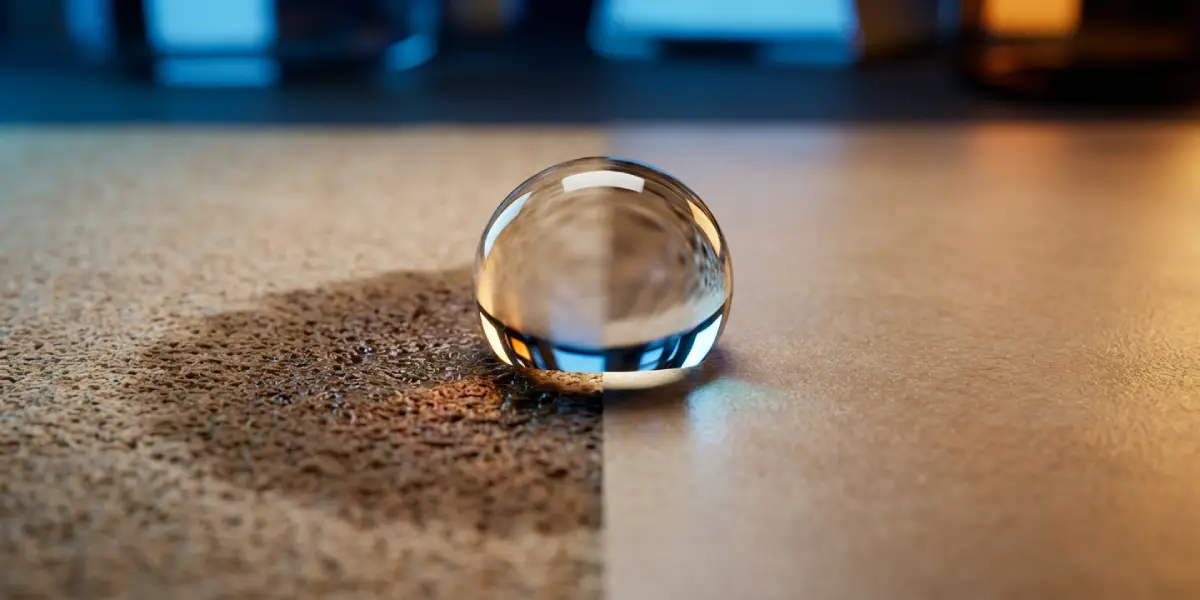
L'industrie remplace rapidement les traitements fluorochimiques par des dispersions aqueuses pour satisfaire aux normes « sans PFAS ». Ces revêtements sont souvent non poreux et hydrophobes. Dans nos tests de rhéologie, nous avons observé que l'EVA standard repose entièrement sur l'ancrage mécanique pour former une liaison. Sur une barrière aqueuse couchée, l'EVA reste en surface comme une goutte d'eau sur de l'huile, créant une liaison fragile de type « fermeture éclair » qui rompt sous la moindre contrainte.
Pour coller ces substrats, vous avez besoin d'un adhésif présentant une meilleure adhésion spécifique (affinité chimique). Cela nécessite généralement une transition vers des formules à base de polyoléfine (métallocène) capables de mouiller efficacement les revêtements à faible énergie de surface.
Problème : Échec de l'adhésion sur carton couché aqueux
Symptômes : L'adhésif se décolle proprement du substrat avec 0 % d'arrachage de fibres. Des ouvertures intempestives se produisent immédiatement après la zone de compression.
Solutions :
- Étape de diagnostic (temporaire) : Augmentez le temps de compression de 100 à 200 ms. Si cela résout le problème, votre adhésif a un souci de « temps ouvert ». Ne ralentissez pas la ligne durablement.
- Correction en production : Passez à un grade métallocène « Fast-Set » (prise rapide) avec une viscosité plus faible pour améliorer la vitesse de mouillage sans sacrifier le débit de la ligne.
- Ajustement thermique : Augmentez la température du réservoir de 5 à 10°C (ne dépassez pas 180°C) pour réduire la viscosité et accélérer la pénétration.
L'économie du métallocène : Densité vs Prix
Les ingénieurs hésitent souvent face au prix au kilo du métallocène par rapport à l'EVA. C'est une fausse économie. Les adhésifs sont achetés au poids mais appliqués au volume. Comme le métallocène est nettement moins dense (~0,88 g/cm³) que l'EVA (~0,98 g/cm³), vous obtenez environ 12 à 15 % de volume en plus par kilo.
De plus, la stabilité thermique du métallocène empêche la carbonisation dans le réservoir. Cela élimine les obstructions des buses et les changements de filtres associés à la dégradation de l'EVA. Si l'on prend en compte l'avantage de la densité et la réduction des temps d'arrêt de maintenance, le coût total de possession (TCO) du métallocène est généralement 15 à 20 % inférieur à celui d'un EVA « moins cher ».
Valider sur carton sans PFAS ?
Ne jouez pas aux devinettes avec les nouveaux revêtements barrières. Envoyez-nous votre substrat exact. Nous testerons la force d'adhésion et la conformité dans notre laboratoire.
Demander un test de substratVerdict technique Senda
- Adaptez-vous au revêtement, pas seulement au papier : Si vous utilisez du carton avec dispersion aqueuse/sans PFAS, l'EVA standard échouera probablement. Vous avez besoin de l'adhésion chimique du métallocène.
- Calculez le TCO par volume : Ne comparez pas le prix au kilo. Comparez le coût par carton scellé. L'écart de densité du métallocène compense généralement le coût de la matière première.
- Documentation de conformité : Nous fournissons des validations annuelles tierces et des déclarations de composition par lot pour garantir que votre piste d'audit est inattaquable, sans attendre les tests de migration individuels.
Questions fréquentes
Quelle est la principale différence entre les adhésifs FDA 175.105 et FDA 176.170 ?
La FDA 175.105 couvre le contact alimentaire indirect là où il existe une barrière fonctionnelle. La FDA 176.170 est requise pour le contact direct avec des aliments aqueux ou gras (ex: emballages burger).
Pourquoi les hot-melts EVA standard échouent-ils sur les emballages sans PFAS ?
Les revêtements aqueux sans PFAS créent une surface hydrophobe et non poreuse. L'EVA repose sur l'ancrage mécanique (absorption), qui échoue sur ces barrières. Le métallocène est requis pour obtenir une adhésion chimique spécifique.
Comment la densité de l'adhésif affecte-t-elle le coût total de l'emballage ?
Le métallocène est moins dense (~0,88 g/cm³) que l'EVA (~0,98 g/cm³). Comme vous achetez au poids mais appliquez au volume, le métallocène permet de réaliser 12 à 15 % de scellages en plus par kilo, réduisant souvent le TCO malgré un prix d'achat plus élevé.
Comment puis-je résoudre les « liaisons fragiles » sur substrats à revêtement aqueux ?
Les liaisons fragiles indiquent un mauvais mouillage. Essayez d'augmenter la température du réservoir de 5 à 10°C (max 180°C) pour réduire la viscosité, ou passez à un grade métallocène « Fast-Set » conçu pour les barrières à faible énergie de surface.
Qualifier un hot-melt sur votre carton couché
Demandez un échantillon de laboratoire de 1 kg (frais de port à la charge du destinataire) après un criblage de poids de couche ou d'adhésion sur votre substrat.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.