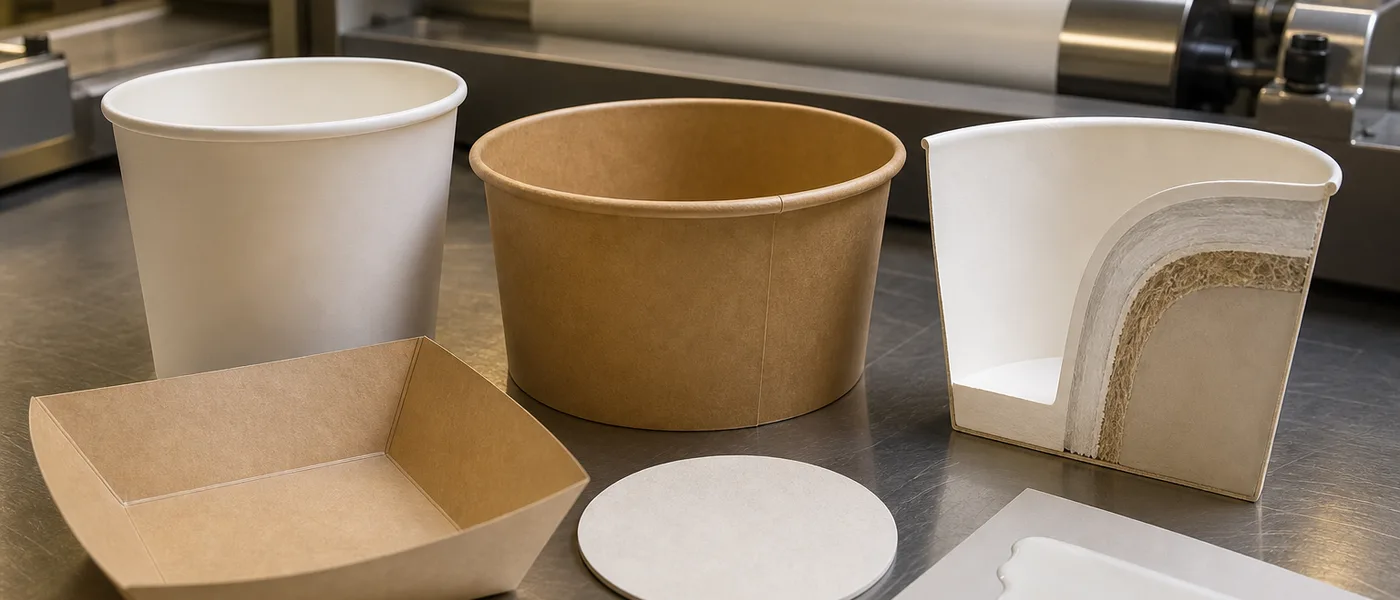
L'origine biosourcée ne garantit pas la performance. Conciliez vos objectifs de durabilité avec des barrières aqueuses repulpables, qualifiées sur votre support et conformes aux protocoles papetiers.
Sommaire
Si vous avez déjà tenté de convertir une ligne de production à haute vitesse utilisant du carton contrecollé PE vers un revêtement « 100 % naturel » à base d'amidon ou de cire, vous avez probablement constaté l'écart de performance par vous-même. Comparez le positionnement « bio » avec les barrières aqueuses repulpables sur notre pôle barrières recyclables avant d'accepter des modes de défaillance hydrophiles.
En tant qu'ingénieur, je constate une confusion dangereuse entre « biosourcé » (l'origine du matériau) et « biodégradable » (la fin de vie du matériau). Pour concevoir un emballage fonctionnel, nous devons souvent aller au-delà des sources purement biologiques afin de trouver la stabilité moléculaire requise pour la production industrielle moderne.
« Le défi technique de la décennie est de surmonter le “piège hydrophile”. La plupart des produits 100 % biosourcés sont naturellement attirés par l'eau — voir le guide sur le thermoscellage aqueux HSIT/COF/Cobb pour les mesures de scellage et les tendances des emballages monomatériaux pour la conception axée sur la valorisation. »
L'écart de performance : pourquoi le 100 % « bio » échoue souvent
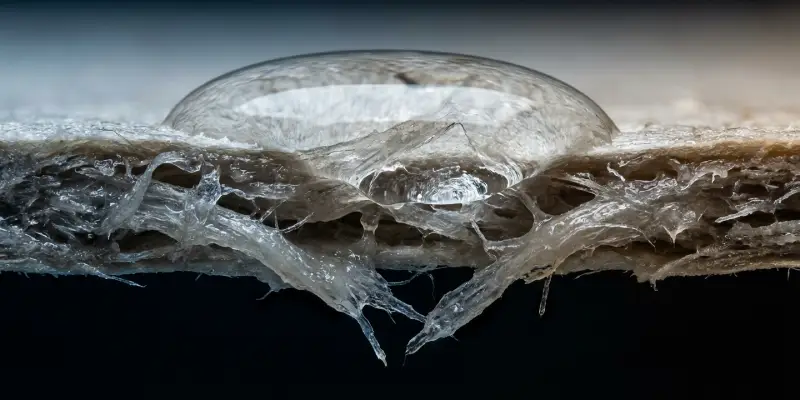
Dans notre laboratoire de rhéologie, nous avons comparé des dizaines de revêtements « 100 % naturels ». Bien qu'ils cochent la case « biosourcé », ils échouent presque systématiquement dans les environnements d'application à fort cisaillement ou en conditions de service à haute température. Nous classons le paysage des revêtements durables selon leur maturité commerciale actuelle et leur intégrité structurelle.
100 % biosourcé. Excellente compostabilité, mais barrière contre l'humidité quasi nulle. Dans nos tests, ces substrats perdent 70 % de leur rigidité structurelle en moins de 5 minutes après contact avec un liquide.
Dérivées de plantes ou d'abeilles. Bonne barrière à l'humidité mais aucune résistance aux graisses. Les bas points de fusion provoquent des phénomènes de « blocage » (gobelets qui collent) dans les entrepôts à haute température.
Partiellement synthétique. Une voie courante pour remplacer le PE à des poids de couche qualifiés. Vise une résistance aux graisses Kit 12 et un criblage de repulpabilité par grade — sans allégations de compostabilité globale.
L'objectif futur de Senda. Une formulation hybride conçue pour répondre aux normes ASTM D6400 sans sacrifier la stabilité thermique des revêtements traditionnels.
Le piège du « 100 % naturel » : réalités opérationnelles
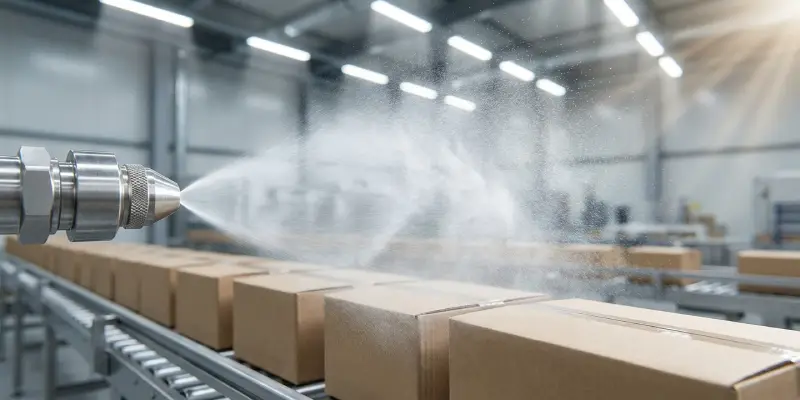
Lorsqu'une équipe R&D pousse pour un revêtement purement biologique, elle néglige souvent l'impact sur le taux de rendement synthétique (TRS) de l'usine. Lors de nos audits terrain, nous avons constaté que de nombreux revêtements biosourcés présentent une « fenêtre de viscosité » instable. Si la température du réservoir fluctue ne serait-ce que de 5°C, le revêtement devient soit trop fluide pour fournir une barrière, soit trop épais, provoquant des obstructions des buses.
Problème : Défaillance opérationnelle liée aux « bio-matériaux »
Symptômes : Carbonisation extrême dans l'applicateur ; couverture barrière irrégulière ; perte d'intégrité du scellage dans les environnements de chaîne du froid.
Solutions :
- Hybrider : Passez d'un produit 100 % biosourcé à une dispersion aqueuse « Bio-équilibrée » intégrant des polymères synthétiques stabilisants.
- Auditer la tension superficielle : Les revêtements bio ont souvent une tension superficielle élevée. Assurez-vous que votre adhésif est formulé avec des agents mouillants pour pénétrer le revêtement.
- Tests en conditions de service : Ne validez pas un revêtement sur la base d'un test labo à température ambiante. Testez la « migration des graisses » à 60°C pendant 24 heures.
Rejoignez notre programme bêta Bio-Coating
Nous recherchons actuellement des partenaires à gros volume pour co-développer et tester sur le terrain notre prochaine génération de revêtements compostables Sebio. Obtenez le livre blanc technique dès aujourd'hui.
Accéder au livre blanc R&DVerdict technique Senda
- Priorisez la fonction sur l'origine : Un revêtement 100 % biosourcé qui échoue sur le terrain génère plus de déchets environnementaux (perte de nourriture/emballage) qu'une solution acrylique recyclable haute performance.
- La recyclabilité est l'avantage actuel : Concentrez-vous sur les normes de « repulpabilité ». Si un revêtement peut être éliminé dans une papeterie standard, c'est un pas de géant par rapport au contrecollage PE.
- Exigez des données certifiées sur la fin de vie : Si un fournisseur revendique la compostabilité, exigez ses données de certification EN 13432 ou ASTM D6400. Ne vous fiez jamais au terme « biosourcé » comme gage de sécurité.
Questions fréquentes
Quelle est la différence entre « biosourcé » et « biodégradable » dans l'emballage ?
Le terme « biosourcé » fait référence à l'origine biologique des matières premières (telles que les plantes ou la biomasse). « Biodégradable » décrit comment le matériau se décompose en fin de vie. Un matériau biosourcé n'est pas automatiquement biodégradable ou fonctionnel industriellement.
Pourquoi les revêtements 100 % bio échouent-ils souvent aux tests de barrière à l'humidité ?
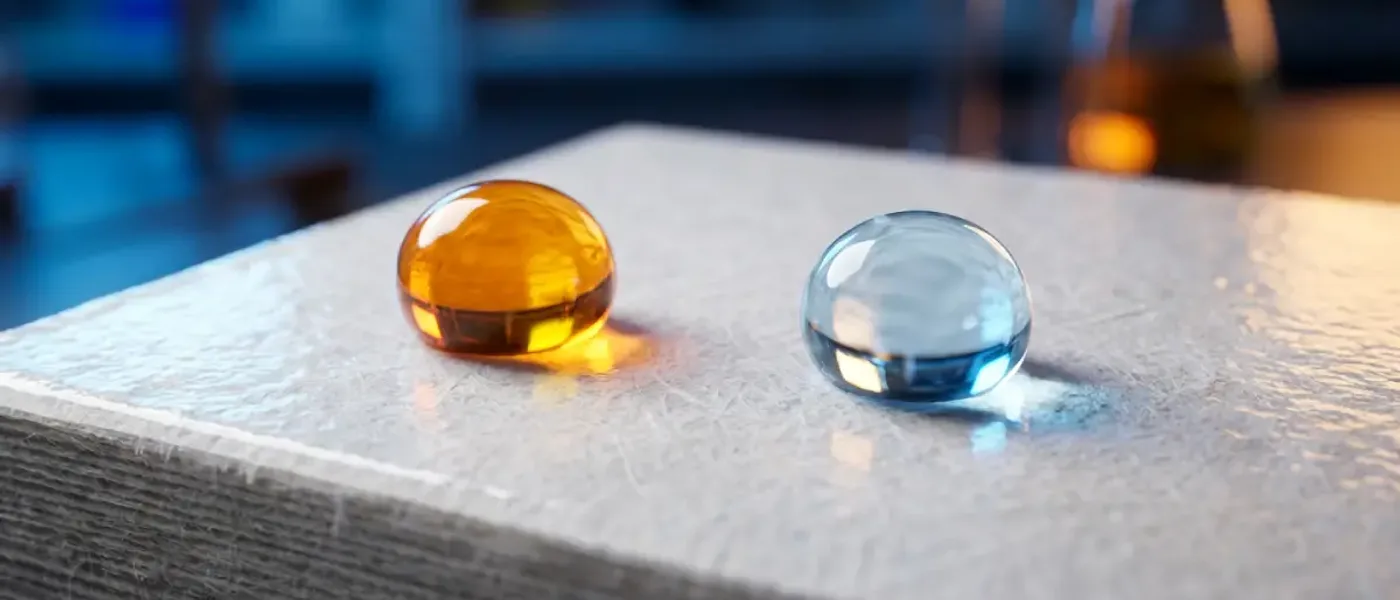
La plupart des matériaux naturels sont hydrophiles (attirent l'eau). Ce « piège hydrophile » signifie que sans hybridation chimique, le revêtement absorbe l'humidité au lieu de la repousser, ce qui fait perdre au substrat sa rigidité structurelle.
Comment la « fenêtre de viscosité » d'un revêtement impacte-t-elle l'efficacité de la ligne de production (TRS) ?
De nombreux revêtements naturels sont thermiquement instables. Si la température d'application fluctue, même légèrement, la viscosité peut varier, entraînant soit une couverture barrière insuffisante (trop fluide), soit des obstructions des buses et l'encrassement des machines (trop épais).
Quel est l'avantage des revêtements acryliques aqueux hybrides par rapport aux matériaux 100 % bio ?
Les revêtements hybrides offrent la stabilité industrielle requise pour les lignes à haute vitesse, incluant une résistance aux graisses Kit 12 et une stabilité thermique, tout en restant « repulpables et recyclables » dans les flux de recyclage papier standard.
Pourquoi la repulpabilité est-elle souvent privilégiée par rapport à la compostabilité sur le marché actuel ?
La repulpabilité permet à l'emballage d'intégrer l'économie circulaire existante via le recyclage papier standard. De nombreux matériaux compostables nécessitent des installations industrielles pas encore accessibles mondialement, faisant de la recyclabilité un gain environnemental plus immédiat.
Tester une barrière aqueuse sur votre support
Demandez un échantillon de laboratoire de 1 kg (frais de port à la charge du destinataire) après un premier criblage de poids de couche ou d'adhésion sur votre substrat.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.