Biobasierte Herkunft ist keine Leistungsgarantie. Verbinden Sie Nachhaltigkeitsziele mit re-pulpierbaren wässrigen Barrieren, die auf Ihr Trägermaterial und Ihre Mühlenprotokolle abgestimmt sind.
Inhaltsverzeichnis
Wenn Sie schon einmal versucht haben, eine Hochgeschwindigkeits-Produktionslinie von PE-kaschiertem Karton auf eine „100% rein natürliche“ Stärke- oder Wachsbeschichtung umzustellen, haben Sie die Leistungslücke wahrscheinlich selbst erlebt. Vergleichen Sie die Bio-Positionierung mit re-pulpierbaren wässrigen Barrieren auf unserem Portal für recycelbare Barrieren, bevor Sie hydrophile Fehlermodi akzeptieren.
Als Ingenieur beobachte ich eine gefährliche Verwechslung zwischen „biobasiert“ (Herkunft des Materials) und „biologisch abbaubar“ (Ende des Lebenszyklus). Um eine funktionelle Verpackung zu entwickeln, müssen wir oft über rein biologische Quellen hinausblicken, um die molekulare Stabilität zu finden, die für die moderne Fertigung erforderlich ist.
„Die technische Herausforderung des Jahrzehnts ist die Überwindung der ‚hydrophilen Falle‘. Die meisten 100%igen Bio-Produkte ziehen Wasser von Natur aus an – siehe wässrige Heißsiegelung HSIT/COF/Cobb für Siegelmetriken und Monomaterial-Verpackungstrends für das Design von Verwertungslösungen.“
Die Leistungslücke: Warum 100% Bio oft scheitert
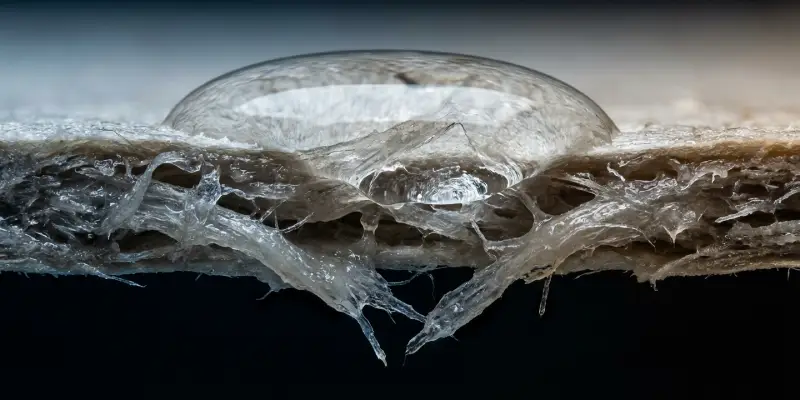
In unserem Rheologie-Labor haben wir Dutzende von „rein natürlichen“ Beschichtungen getestet. Obwohl sie das Kriterium „biobasiert“ erfüllen, versagen sie fast universell bei Anwendungen unter hoher Scherbelastung oder unter Hitzeeinwirkung. Wir kategorisieren die Landschaft der nachhaltigen Beschichtungen nach ihrem aktuellen kommerziellen Reifegrad und ihrer strukturellen Integrität.
100% biobasiert. Hervorragende Kompostierbarkeit, aber praktisch keine Feuchtigkeitsbarriere. In unseren Tests verlieren diese Substrate innerhalb von 5 Minuten bei Flüssigkeitskontakt 70% ihrer strukturellen Steifigkeit.
Gewonnen aus Pflanzen/Bienen. Gute Feuchtigkeitsbarriere, aber null Fettbeständigkeit. Niedrige Schmelzpunkte führen in heißen Lagern zu „Blocking“ (Becher kleben zusammen).
Teilsynthetisch. Ein gängiger Weg für PE-Ersatz bei qualifizierten Auftragsmengen. Ziel sind Fettbeständigkeit (Kit 12) und Re-pulpierbarkeit pro Qualität – keine pauschalen Kompostierbarkeitsversprechen.
Sendas Ziel für die Zukunft. Eine hybride Formulierung, die darauf ausgelegt ist, ASTM D6400-Standards zu erfüllen, ohne die Hitzestabilität traditioneller Beschichtungen einzubüßen.
Die „100% natürlich“-Falle: Operative Realitäten
Wenn F&E-Teams auf rein biologische Beschichtungen drängen, übersehen sie oft die Auswirkungen auf die Gesamtanlageneffektivität (OEE). Bei unseren Audits haben wir festgestellt, dass viele Bio-Beschichtungen ein instabiles „Viskositätsfenster“ haben. Wenn die Tanktemperatur nur um 5°C schwankt, wird die Beschichtung entweder zu dünn, um eine Barriere zu bilden, oder zu dick, was zu verstopften Düsen führt.
Problem: Operatives Versagen bei „Bio-Materialien“
Symptome: Starke Verkokung im Applikator; inkonsistente Barriereabdeckung; Verpackungen verlieren in der Kühlkette ihre Siegelintegrität.
Lösungen:
- Hybridisierung: Wechseln Sie von 100% biobasierten zu „Bio-ausgewogenen“ wässrigen Dispersionen, die stabilisierende synthetische Polymere enthalten.
- Oberflächenspannung prüfen: Bio-Beschichtungen haben oft eine hohe Oberflächenspannung. Stellen Sie sicher, dass Ihr Klebstoff mit Netzmitteln formuliert ist, um die Beschichtung zu durchdringen.
- Anwendungsbezogene Tests: Geben Sie keine Beschichtung basierend auf einem Labortest bei Raumtemperatur frei. Testen Sie das „Fett-Durchschlagen“ bei 60°C über 24 Stunden.
Nehmen Sie an unserem Bio-Beschichtungs-Beta-Programm teil
Wir suchen aktuell Partner mit hohem Volumen für die gemeinsame Entwicklung und Feldtests unserer nächsten Generation kompostierbarer Sebio-Beschichtungen. Fordern Sie heute das technische Whitepaper an.
F&E-Whitepaper abrufenTechnische Einschätzung von Senda
- Priorisieren Sie Funktion vor Herkunft: Eine 100% biobasierte Beschichtung, die in der Praxis versagt, führt zu mehr Umweltabfällen (verlorene Lebensmittel/Verpackung) als ein leistungsstarkes recycelbares Acrylat.
- Recycelbarkeit ist der aktuelle Standard: Konzentrieren Sie sich auf Standards zur „Re-Pulpierbarkeit“. Wenn eine Beschichtung in einer Standard-Papierfabrik entfernt werden kann, ist dies ein massiver Fortschritt gegenüber PE-Kaschierungen.
- Verlangen Sie verifizierte End-of-Life-Daten: Wenn ein Lieferant Kompostierbarkeit behauptet, verlangen Sie deren EN 13432 oder ASTM D6400-Zertifizierungsdaten. Verlassen Sie sich niemals auf „biobasiert“ als Indikator für Sicherheit.
Häufig gestellte Fragen
Was ist der Unterschied zwischen „biobasiert“ und „biologisch abbaubar“ bei Verpackungen?
Biobasiert bezieht sich auf den biologischen Ursprung der Rohstoffe (wie Pflanzen oder Biomasse). Biologisch abbaubar beschreibt, wie sich das Material am Ende seines Lebenszyklus zersetzt. Ein biobasiertes Material ist nicht automatisch biologisch abbaubar oder industriell funktionell.
Warum versagen 100% Bio-Beschichtungen oft bei Feuchtigkeitsbarriere-Tests?
Die meisten natürlichen Materialien sind hydrophil (wasseranziehend). Diese „hydrophile Falle“ bedeutet, dass die Beschichtung ohne chemische Hybridisierung Feuchtigkeit absorbiert statt sie abzuweisen, was dazu führt, dass das Substrat an struktureller Steifigkeit verliert.
Wie beeinflusst das „Viskositätsfenster“ einer Beschichtung die Effizienz der Produktionslinie (OEE)?
Viele natürliche Beschichtungen sind thermisch instabil. Wenn die Anwendungstemperatur auch nur leicht schwankt, kann sich die Viskosität verschieben, was entweder zu unzureichender Barriereabdeckung (zu dünn) oder verstopften Düsen und Verklebungen der Maschine (zu dick) führt.
Welchen Vorteil haben hybride wässrige Acryl-Beschichtungen gegenüber 100% Bio-Materialien?
Hybride Beschichtungen bieten die industrielle Stabilität, die für Hochgeschwindigkeitslinien erforderlich ist, einschließlich Fettbeständigkeit (Kit 12) und Hitzestabilität, während sie in Standard-Papier-Recyclingströmen „re-pulpierbar & recycelbar“ bleiben.
Warum wird Re-pulpierbarkeit auf dem aktuellen Markt oft höher priorisiert als Kompostierbarkeit?
Re-pulpierbarkeit ermöglicht es der Verpackung, über das Standard-Papier-Recycling in die bestehende Kreislaufwirtschaft einzutreten. Viele kompostierbare Materialien erfordern industrielle Anlagen, die noch nicht weltweit verfügbar sind, was Recycelbarkeit zu einem unmittelbareren Umweltvorteil macht.
Wässrige Barriere für Ihr Trägermaterial prüfen
Fordern Sie ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei), nachdem wir die Auftragsmenge oder Haftung auf Ihrem Substrat geprüft haben.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.