

Auf einen Blick
- 150+ стаканов/мин validierte Bechergeschwindigkeit
- 90°C Hot-Liquid-Screen
- 0 Side-Seam-Flagging
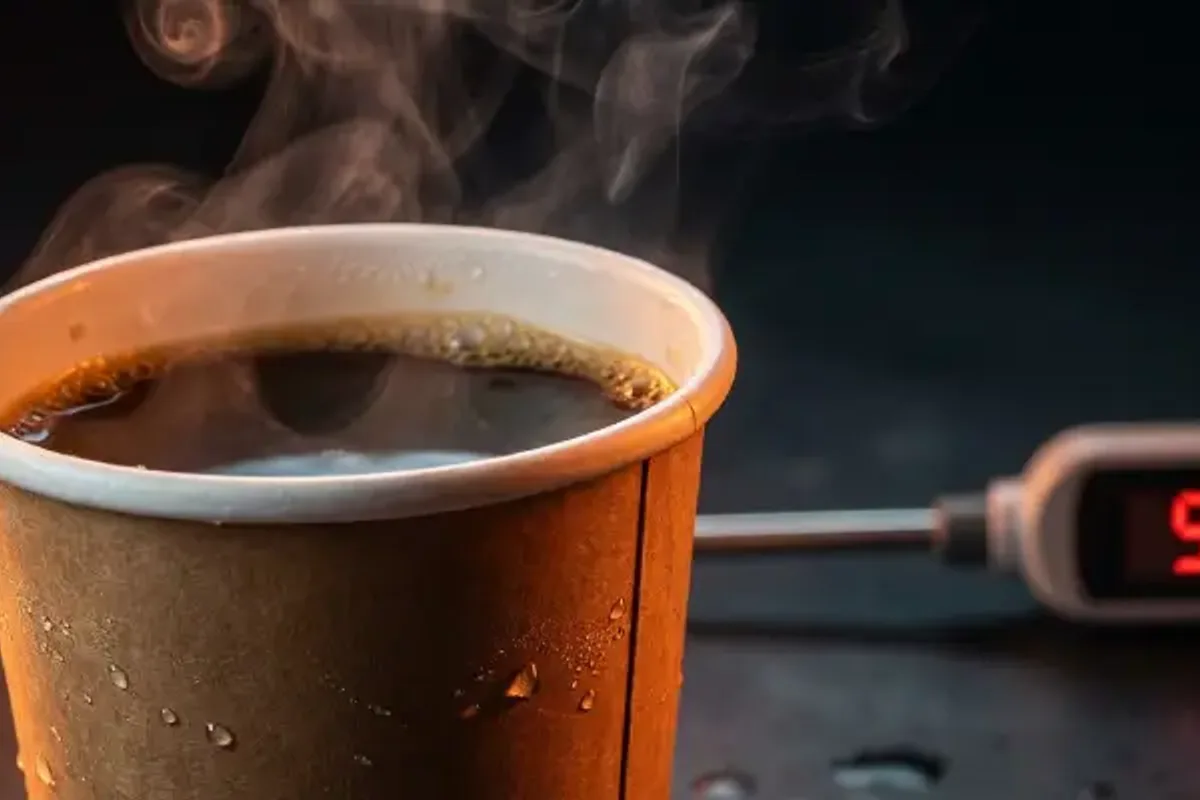
Service-Temperatur blieb im Scope, weil Linienruhe keine schwache Becherleistung rechtfertigt.
Aqueous Board zeigte die Grenzen PE-orientierter Seitennahtlogik
Der Wechsel der Beschichtung veraenderte Seitennahtaufbau, Trocknung und Stapelverhalten.
- Einige Becher zeigten vor dem Stapler Flagging an der Seitennaht, weil die Gruenfestigkeit fuer die reale Maschinenfolge zu spaet kam.
- Andere Laeufe entwickelten Stack-Blocking, wodurch Becherfreigabe und nachgelagertes Handling nach dem Formen weniger berechenbar wurden.
- Auch die Heissfluessigkeitsqualifizierung wurde unsicherer, weil jede Nahtschwaeche von der Linie spaeter als Leckage oder Nahtlift bei Serviertemperatur wieder auftreten konnte.
Beschichtungsspezifische Route fuer Gruenfestigkeit, Stack Release und Heissfluessigkeitshalt
Senda stellte die Bindungsentwicklung so ein, dass die Linie Geschwindigkeit halten konnte. Der Versuch wurde an Fehlermodus, Substratgrenze und Maschinenfenster gebunden, damit die Freigabe nicht als generische Klebstoffstaerke gelesen wurde.
Eingesetzte Produkte:
- Wasserbasierter Bechernaht-Grad
Fuer fruehe Gruenfestigkeit, stabile Stapelung und Heissgetraenke-Screening.
Die Route wurde nicht als einfacher Austausch bewertet. die Becherroute musste mit Maschineneinstellung, Substratverhalten und Endgebrauch zusammenpassen, damit die Freigabe im Werk belastbar blieb. Entscheidend war, dass Einkauf, QA und Produktion nicht nur ein Muster sahen, sondern ein pruefbares Fenster mit Substratgrenzen, Linienparametern und Endgebrauchsrisiken.
Qualifizierungsweg
Substrat- und Prozessreview
Der Wechsel der Beschichtung veraenderte Seitennahtaufbau, Trocknung und Stapelverhalten. Der Schritt blieb mit Akzeptanzkriterien fuer QA, Einkauf und Produktion verbunden, damit die naechste Muster- oder Linienentscheidung nachvollziehbar war.
Linienversuch und Anpassung
Senda stellte die Bindungsentwicklung so ein, dass die Linie Geschwindigkeit halten konnte. Der Schritt blieb mit Akzeptanzkriterien fuer QA, Einkauf und Produktion verbunden, damit die naechste Muster- oder Linienentscheidung nachvollziehbar war.
Freigabe mit Betriebsdaten
Klebstoffqualifizierung fuer wasserbeschichtete Becher, 150+ стаканов/мин und Hot-Liquid-Screening. Der Schritt blieb mit Akzeptanzkriterien fuer QA, Einkauf und Produktion verbunden, damit die naechste Muster- oder Linienentscheidung nachvollziehbar war.
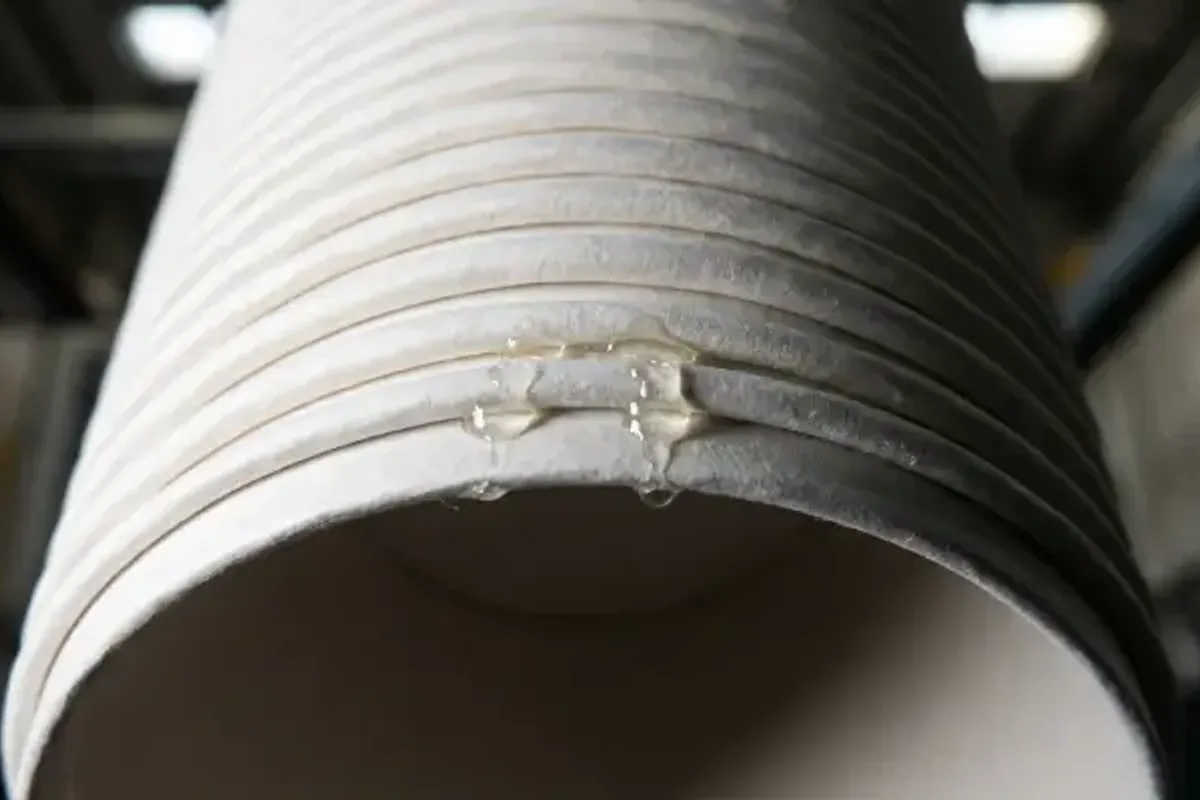
Stapelanhaftung wurde als Teil derselben Qualifikation bewertet.
Was sich im Becherprogramm veraenderte
- Stabileres Prozessfenster: Die freigegebene Route senkte das Risiko wiederkehrender Linienkorrekturen und hielt die kritische Anwendung im definierten Fenster, sodass Bediener nicht zwischen Haftung, Sauberkeit und Durchsatz hin und her kompensieren mussten.
- Bessere Endgebrauchssicherheit: Die Pruefung blieb an realen Temperatur-, Feuchte- oder Handhabungsbedingungen gebunden, damit die Ergebnisse fuer die konkrete Packstruktur galten und nicht als allgemeines Leistungsversprechen gelesen wurden.
- Klarere Freigabedaten: Produktion, QA und Einkauf konnten denselben Satz an Qualifizierungsdaten verwenden, inklusive Fehlermodus, Akzeptanzkriterien und naechstem Muster- oder Linienversuch.
Validiertes Betriebsfenster
Validiertes Betriebsfenster
Gegen das Ziel-Fenster geprueft. Die Freigabe blieb an den realen Mandrel- und Stacker-Takt gebunden, damit fruehe Gruenfestigkeit nicht nur im Labor bewertet wurde. Der Wert wurde im Kontext der konkreten Packstruktur und des freigegebenen Linienfensters interpretiert.
Nicht nur Ambient-Bond-Gefuehl. Die Heissfluessigkeitspruefung bestaetigte, dass eine ruhigere Linie nicht auf Kosten der spaeteren Nahtsicherheit ging. Der Wert wurde im Kontext der konkreten Packstruktur und des freigegebenen Linienfensters interpretiert.
Im Pilotfenster nicht beobachtet. Das Pilotfenster deckte Side-Seam-Aufbau, Stapelfreigabe und beschichteten Cupstock statt nur eine einzelne Klebung ab. Der Wert wurde im Kontext der konkreten Packstruktur und des freigegebenen Linienfensters interpretiert.
Zugehoerige Ressourcen
- Paper Cup Manufacturing: PE, PLA und Aqueous Coatings
Beschichtungsspezifische Bindungslogik.
- Muster fuer Linienqualifizierung anfordern
Prepaid Muster fuer Pruefung auf Ihrem Substrat, Ihrer Linie und Ihrem Dokumentationsumfang.
" Beim Wechsel auf wasserbeschichteten Cupstock stoerte Side-Seam-Flagging Stapelfreigabe und Heissfluessigkeitssicherheit. Senda gab uns fruehere Gruenfestigkeit ohne Rueckfall in PE-Logik. "
Bereit fuer Ihre eigene Erfolgsgeschichte?
Unsere Anwendungstechniker helfen Ihnen, konkrete Klebstoffprobleme zu klaeren. Teilen Sie Muster und Prozessdaten fuer eine praxisnahe Bewertung.
Diesen Erfolg nachbilden


