
Auf einen Blick
- 60+ /min Casemaker-Validierung
- 1.5-4.0 mm Graupappenfenster
- Weniger Oberflaechen-Nacharbeit
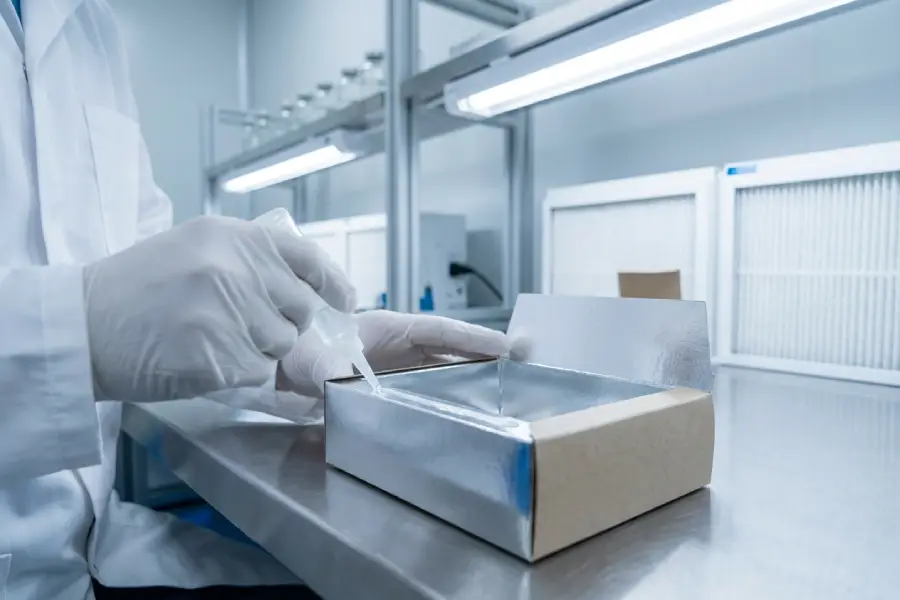
Folien und Speziallaminate machten Benetzung, Luftfreigabe und Eckenumschlag schnell sichtbar. Deshalb begann die Qualifizierung mit echten Covermaterialien und nicht nur mit der Optik fertiger Decken.
Graupappenverzug, eingeschlossene Luft und Ecklift beeintraechtigten die Premium-Cover-Optik
Der Verarbeiter produzierte stoffbezogene Hardcover und laminierte starre Decken auf automatisierten Anlagen. Die bisherige Klebstoffroute konnte Planlage, Luftfreigabe und Oberflaechenhalt jedoch nicht gleichzeitig stabil halten.
- Graupappe bewegte sich nach dem Trocknen, weil die Feuchtelast fuer das genutzte Kartonstaerkenfenster nicht eng genug gefuehrt wurde.
- Einige Decken zeigten Blasen oder Tunnel, wo Luft nicht sauber entweichen konnte, bevor die Klebstoffoberflaeche anzog.
- Folie, Soft-touch und andere kaschierte Bezuege erhoehten ebenfalls den Eckhubdruck, daher konnten Bediener nicht nur Geschwindigkeit verfolgen und kosmetische Fehler ignorieren.
Eine hochfeststoffhaltige Case-Making-Route fuer Feuchtebalance, Luftfreigabe und anspruchsvolle Covermaterialien
Senda behandelte den Fall als Prozess-Fit-Thema und balancierte Feststoffgehalt, offene Zeit und Benetzung so, dass die Linie automatische Geschwindigkeit halten konnte, ohne Verzug, Blasen oder Umschlaglift in die Endkontrolle zu verschieben.
Eingesetzte Produkte:
- Premium Case-Making Grade
Ausgelegt auf geringere Feuchteuebertragung, ruhigere Luftfreigabe und staerkeren Umschlaghalt auf Stoff- und Laminatmaterialien.
Glaubwuerdig wurde die Qualifizierung, weil sie am echten Casemaker-Fenster blieb. Die freigegebene Formel musste Graupappe flach halten, eingeschlossene Luft vor dem Anziehen entweichen lassen und Ecken auf Spezialbezuegen gleichzeitig sauber halten.
Qualifizierungspfad
Pruefung von Board und Coverstock
Graupappenkaliber, Bezugsaufbau und Fehlerhistorie wurden gemeinsam betrachtet, um feuchtebedingten Verzug von Haftungsproblemen an der Bezugsoberflaeche zu trennen.
Test auf automatischem Casemaker
Auftragsmenge, offene Zeit und Linieneinstellungen wurden bei Produktionsgeschwindigkeit geprueft, damit Luftfreigabe und Eckenumschlag auf der realen Maschinenfolge stabil blieben.
Optikpruefung nach der Trocknung
Die finale Freigabe blieb an Planlage, Blasensichtbarkeit und Eckenintegritaet nach dem Trocknen gebunden, nicht nur an das frische Bond-Gefuehl auf der Linie.

Das echte Freigabekriterium war die Oberflaeche nach der Trocknung: flache Pappe, saubere Ecken und keine sichtbaren Blasen unter dem Bezug.
Was sich auf der Case-Making-Linie veraenderte
- Flachere fertige Decken: Die feuchteaermere Route reduzierte Boardbewegung waehrend der Trocknung und gab dem Verarbeiter ein stabileres Planlagefenster fuer Premium-Aufbauten.
- Weniger sichtbare Oberflaechenfehler: Eine ausgewogene offene Zeit half eingeschlossener Luft sauberer zu entweichen und reduzierte Blasen- und Tunnelbildung in bezogenen Covern.
- Stabilerer automatisierter Prozess: Geschwindigkeit und Optik konnten gemeinsam qualifiziert werden, statt kosmetische Nacharbeit als Preis fuer mehr Ausbringung zu akzeptieren.
Validiertes Betriebsfenster
Validiertes Betriebsfenster
Die Tests blieben am automatisierten Geschwindigkeitsbereich der Hardcover-Loesungsseite orientiert, nicht an einem langsameren reinen Laborsetup.
Das im Projekt dokumentierte Kaliberfenster blieb Teil der Qualifizierung, weil sich Feuchtebalance mit der Boarddicke aendert.
Die freigegebene Route reduzierte Eingriffe rund um Blasen, Verzugskontrollen und Eckenoptik gegenueber dem vorherigen Setup.
Verwandte Ressourcen
- Hardcover-Verzug loesen: Feuchtekontrolle, offene Zeit und Case-Making-Setup
Feuchtekontrolle und Anti-Verzug-Setup im Case Making - der Leitfaden zu dieser Hardcover-Qualifizierung.
- Case-Making-Klebstofftest anfragen
Bezahlmuster fuer Screening von Board-Verzug und Deckenplanlage auf Stoff- und Laminatcovern.
" Board-Verzug war unser groesstes Freigaberisiko bei Premium-Stoff- und Laminatcovern. Der Case-Making-Klebstoff von Senda brachte flachere Decken, sauberere Oberflaechen und weniger Blasenkontrollen, ohne die Linie zu verlangsamen. "
Bereit fuer Ihre eigene Erfolgsgeschichte?
Unsere Anwendungstechniker helfen Ihnen, konkrete Klebstoffprobleme zu klaeren. Teilen Sie Muster und Prozessdaten fuer eine praxisnahe Bewertung.
Diesen Erfolg nachbilden


