
Adesivo em pó para tubos de papel e preparo na fábrica

Rota de adesivo seco para convertedores que buscam menor frete, mais flexibilidade de estoque e controle de viscosidade na fábrica. Valide proporção pó-água, cozimento ou dispersão, vida útil da mistura e desempenho do tubete antes de substituir cola líquida pronta.
*Informe tipo de misturador, qualidade da água, temperatura de cozimento se houver, viscosidade alvo, papel e velocidade da linha. A amostra deve ser qualificada como cola preparada.*
Rota em pó • Controle de viscosidade na fábrica • Tubos, tubetes, protetores e painel colmeia
Otimizado para:
Fornecimento seco
Menos água no frete e estoque mais flexível
Mistura controlada
Viscosidade definida por proporção, água e processo
Linha qualificada
Esmagamento, corte, empeno e vida útil da mistura após preparo
Onde o adesivo em pó se encaixa
Pó é uma rota de fornecimento e preparo, não um atalho para evitar qualificação. A cola preparada precisa combinar com papel, secagem e estação de colagem.
Tubos e tubetes têxteis
Rotas preparadas de amido ou dextrina para enrolamento espiral com controle de viscosidade, aplicação e secagem.
Protetores de borda
Colagem de camadas com estabilidade de estoque em pó, mas ainda com ensaio de rigidez e cinta.
Painel colmeia e chapa estrutural
União de células e liner onde umidade, força de gel e planicidade precisam ser validadas juntas.
Do ganho no frete a uma cola preparada controlada
Adesivo em pó só funciona comercialmente quando o preparo é disciplinado. A compra não é só sólidos secos; é um processo repetível de fazer cola.
Falhas comuns
Viscosidade instável após mistura
Temperatura da água, cisalhamento, cozimento e ordem de adição mudam aplicação e corte.
Grumos ou hidratação ruim
Despejo rápido ou agitação fraca deixa bolsões secos que entopem aplicadores.
Economia falsa frente à cola líquida
Frete menor desaparece se mão de obra, limpeza, descarte e rejeitos não entram na conta.
Nossa solução
Janela de preparo
Definir proporção pó-água, ordem de adição, velocidade de mistura, temperatura e tempo de retenção.
Controle de qualidade da cola preparada
Checar viscosidade, sólidos, pH quando aplicável, vida útil da mistura e resíduo em peneira.
Economia no teste de linha
Comparar pó e cola líquida com frete, mão de obra, limpeza, velocidade e rejeitos na mesma análise.
Qualifique a rota em pó como processo
A amostra seca é só metade da história. A liberação deve vir do comportamento da cola preparada e do desempenho do tubete ou painel final.

Condições de mistura e cozimento
Registre proporção de pó, temperatura da água, ordem de adição, cisalhamento, tempo de cozimento ou hidratação e viscosidade alvo antes do teste.
-
Sistemas dispersáveis a frio e cozidos exigem controles de preparo diferentes.
-
Dureza da água e temperatura da fábrica podem alterar a viscosidade.
-
Regras de retenção e re-mistura evitam deriva em turnos longos.
Comportamento no aplicador
A cola preparada deve rodar limpa na bandeja, roda, bico ou rolo sem grumos, fios ou limpeza excessiva.
-
Verifique resíduo em peneira e grumos antes de alimentar o aplicador.
-
Observe uniformidade do filme, aplicação, respingos e corte.
-
Compare a carga de limpeza com o grau líquido atual.
Liberação da peça final
Aprove a cola preparada com as mesmas medidas usadas para líquido: esmagamento, rigidez, empeno, secagem e condicionamento.
-
Tubos de papel: estabilidade recém-cortada e esmagamento radial condicionado.
-
Protetor de borda: rigidez de viga e comportamento sob cinta.
-
Painel colmeia: planicidade, compressão e integridade liner-miolo.
Envie detalhes do equipamento de preparo, papel e ensaio alvo. Vamos estreitar a rota em pó antes de alterar o processo da produção.
Suporte de laboratório para compradores de pó
Definimos preparo e janela de teste para compras, produção e qualidade compararem um processo real.
Proporção de mistura e viscosidade
Preparar proporções candidatas e viscosidades alvo antes de gastar tempo na linha.
Armazenagem e risco de grumos
Revisar embalagem, estoque e manuseio do pó que podem alterar o preparo.
Teste da colagem final
Relacionar cola preparada a esmagamento, rigidez, empeno, secagem ou critérios do cliente.
Matriz de decisão para rota em pó
A rota correta depende do preparo e da estação de colagem. Não escolha pó só porque ele é transportado seco.
| Decisão | O que definir | Tecnologia | Por que importa |
|---|---|---|---|
| Método de preparo | Misturador, temperatura, cisalhamento, hidratação | Mistura fria / amido cozido / dextrina | Controla viscosidade, grumos, tempo útil de uso e repetibilidade. |
| Estação de colagem | Aplicação, tempo aberto, secagem | Tubo, tubete, protetor ou colmeia | Evita aprovar uma fórmula no teste errado. |
| Economia | Frete, mão de obra, perdas, limpeza, rejeitos | Pó vs. cola líquida pronta | Mostra se o fornecimento seco gera economia real. |
O que definir: Misturador, temperatura, cisalhamento, hidratação
Tecnologia: Mistura fria / amido cozido / dextrina
Por que importa: Controla viscosidade, grumos, tempo útil de uso e repetibilidade.
O que definir: Aplicação, tempo aberto, secagem
Tecnologia: Tubo, tubete, protetor ou colmeia
Por que importa: Evita aprovar uma fórmula no teste errado.
O que definir: Frete, mão de obra, perdas, limpeza, rejeitos
Tecnologia: Pó vs. cola líquida pronta
Por que importa: Mostra se o fornecimento seco gera economia real.
Por que compradores incluem uma rota em pó
A rota seca ajuda quando a fábrica controla o preparo e busca flexibilidade de frete, estoque ou viscosidade sem perder desempenho.
Menos água transportada
Viscosidade controlada na fábrica
Qualificação disciplinada
Documentação e limites de declaração
O pó pode apoiar logística e posicionamento bio-based, mas conformidade e biodegradabilidade dependem da formulação completa e do uso final.
Confirmar antes de declarar
Peça documentos ligados ao grau em pó e à aplicação. Amido ou dextrina não significam aprovação automática para contato com alimento ou biodegradabilidade.
- SDS / TDS ( Manuseio e preparo específicos do grau )
- Escopo contato alimentar ( Somente quando grau e estrutura qualificarem )
- Declarações bio-based ( Separar matéria-prima de biodegradabilidade )
TDS, SDS, notas de preparo e escopo de declarações para o grau de adesivo em pó indicado e sua aplicação.
Rotas relacionadas de conversão de papel
Adesivo em pó é uma forma de fornecimento. Compare com cola líquida pronta e estações vizinhas antes de mudar o fluxo da fábrica.
Tubos e tubetes industriais
Rotas líquidas e emulsões para enrolamento em que esmagamento, tack úmido, corte e secagem já guiam a compra.
Ver rota de cola líquida
Adesivos para protetores de borda
Colagem de perfil V e U em que pó ou líquido ainda precisa passar por rigidez e tensão de cinta.
Ver graus para protetores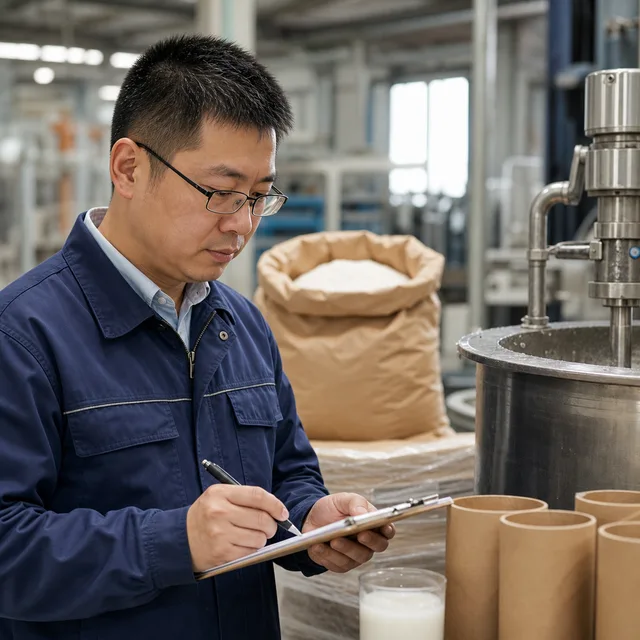
A rota em pó só fez sentido depois que travamos o procedimento de mistura. Com viscosidade e tempo de retenção controlados, compras conseguiu comparar frete menor com resultados reais de esmagamento e corte.
Prova técnica
Use estes guias para decidir se pó, rotas líquidas de amido/dextrina ou sistemas PVA resolvem o problema real da linha.
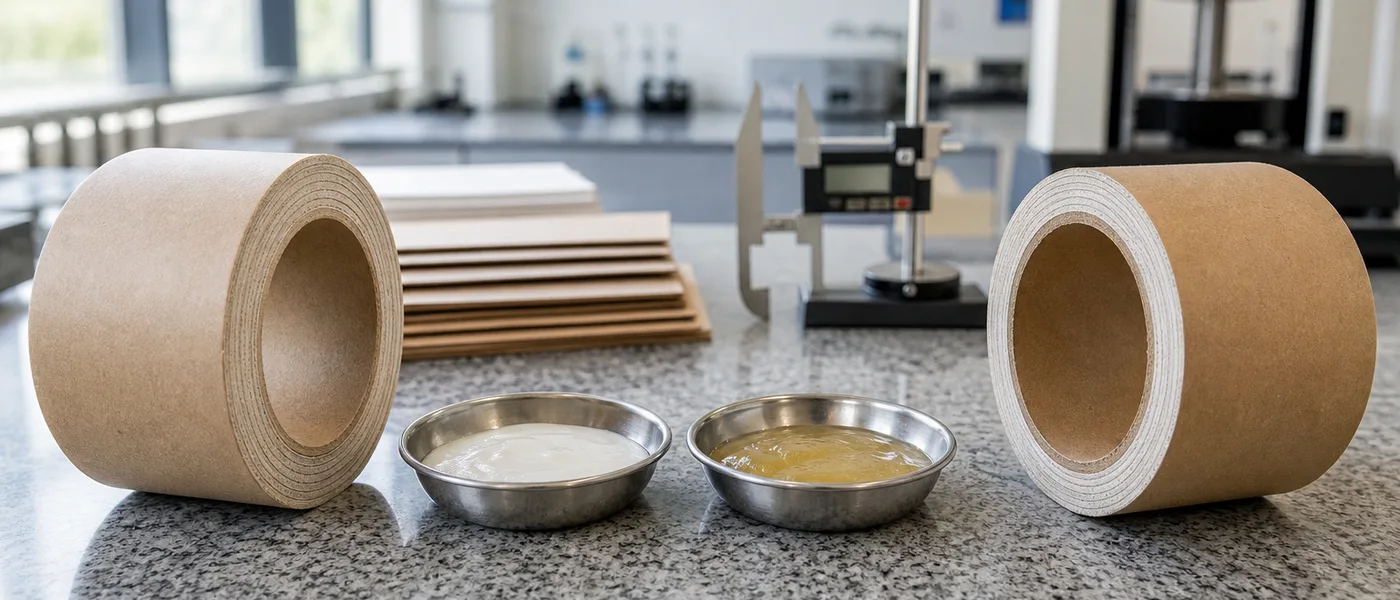 GUIA QUÍMICO
Guia: amido vs. PVA para tubos
Compare amido/dextrina e PVA antes de decidir se pó é o melhor caminho de compra.
Ler guia → REVISÃO DE CLAIMS
Adesivos de amido são biodegradáveis?
Separe linguagem de matéria-prima de claims que exigem evidência da formulação e do uso final.
Ler orientação →Perguntas frequentes
Respostas sobre adesivos, qualificação e suporte técnico.
Adesivo em pó é igual à cola líquida para tubetes?
Não. O pó é entregue seco e preparado na fábrica; a cola líquida chega com sólidos e viscosidade definidos. As aplicações podem ser parecidas, mas a qualificação é diferente.
Precisamos de equipamento de cozimento?
Nem sempre. Algumas rotas dispersam a frio; outras precisam de cozimento ou hidratação controlada. Informe misturador, temperatura da água e cisalhamento.
O que enviar antes de pedir amostra?
Aplicação, papel, número de camadas, viscosidade atual, proporção de mistura, qualidade da água, velocidade, secagem e falha a resolver.
Como funcionam MOQ, prazo, embalagem e amostras?
Depende do grau. A qualificação começa com pó de laboratório para preparo e depois teste de fábrica. Embalagem comercial é cotada por saco ou pallet.
Qual armazenagem e validade devemos prever?
Manter lacrado, seco e fresco, longe de umidade e danos na embalagem. Confirme validade no TDS do grau indicado.
Quanto tempo a cola preparada dura após mistura?
A vida útil da mistura depende do processo. Viscosidade, temperatura e agitação mudam durante o turno; defina retenção, re-mistura e descarte.
Pode atender tubos de contato alimentar?
Só se grau, cola preparada, estrutura e uso final combinarem com a rota exigida. Forma em pó ou amido/dextrina não é aprovação automática.
Vocês fornecem SDS, TDS, REACH/RoHS ou documentos de lote?
Sim, para o grau indicado. SDS/TDS cobrem manuseio e preparo; REACH/RoHS ou contato alimentar dependem do grau e aplicação.
Pó de amido ou dextrina é automaticamente biodegradável?
Não. Pode ser matéria-prima bio-based, mas biodegradabilidade depende da formulação completa, aditivos, uso final e método de ensaio.
Quando é melhor continuar com cola líquida?
Quando a fábrica não consegue controlar o preparo, precisa de menos etapas operacionais ou valoriza viscosidade fornecida lote a lote.
