Guía técnica para embolsadoras automáticas: temperatura de aplicación, geometría del cordón, fraguado inferior a 0.5 s, corte limpio de boquilla y validación de unión destructiva en PE con contenido PCR, sin falsas garantías de velocidad.
Índice
Las líneas de embolsado automático fallan de dos formas: el sello parece cerrado pero se abre sin esfuerzo ante intentos de manipulación, o la boquilla salpica adhesivo y detiene la línea. Ambos problemas suelen deberse a la temperatura, la geometría del cordón o el mantenimiento, no solo a un adhesivo deficiente. Comience por nuestra página de adhesivos para bolsas de mensajería para conocer los objetivos de evidencia de manipulación y estructuras de película.
Temperatura de aplicación y ventana de viscosidad
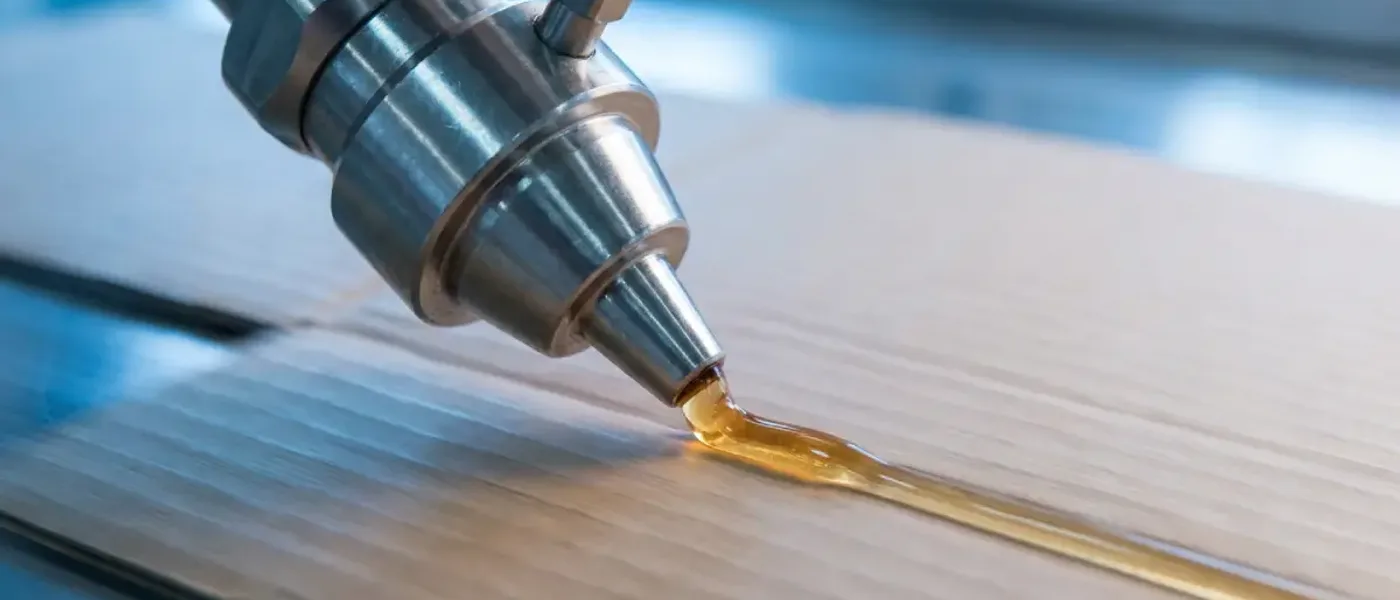
El hot-melt en solapas delgadas de PE y co-ex requiere una humectación rápida sin sobrecalentar la película. Registre los puntos de ajuste del tanque, mangueras y boquillas al inicio del turno y tras cambios de sustrato. Una viscosidad demasiado baja provoca nebulización; una demasiado alta genera hilos (stringing) y un corte deficiente.
Geometría del cordón y compresión
- Colocación del cordón: Centre el cordón en la línea de unión de la solapa; los cordones desplazados alteran la resistencia al desprendimiento y simulan una falta de pegajosidad.
- Tiempo de compresión: Las especificaciones de fraguado inferior a 0.5 s en nuestra página asumen una presión de mordaza adecuada; verifique esto en su calibre más delgado.
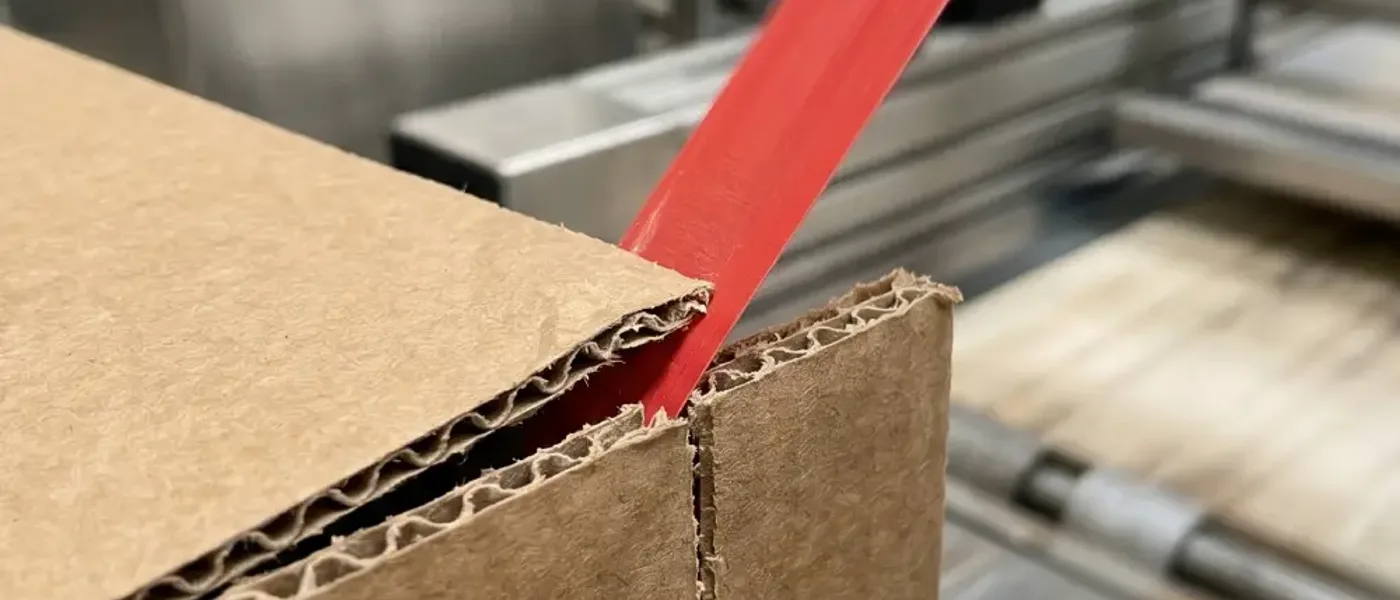
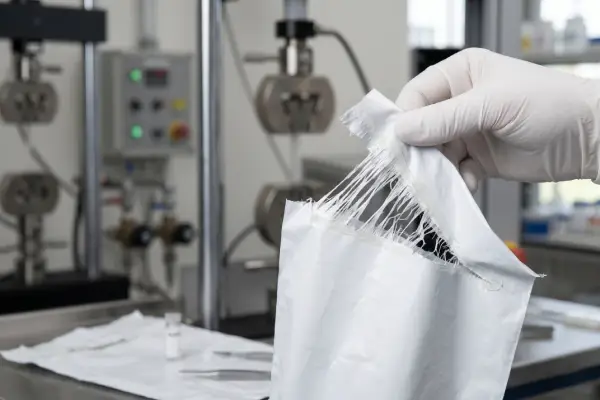
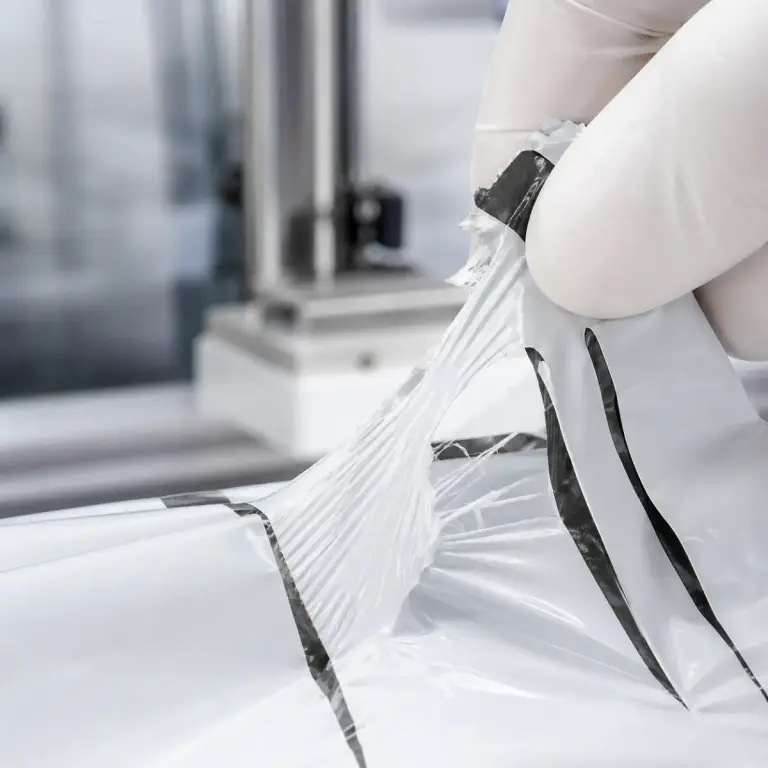
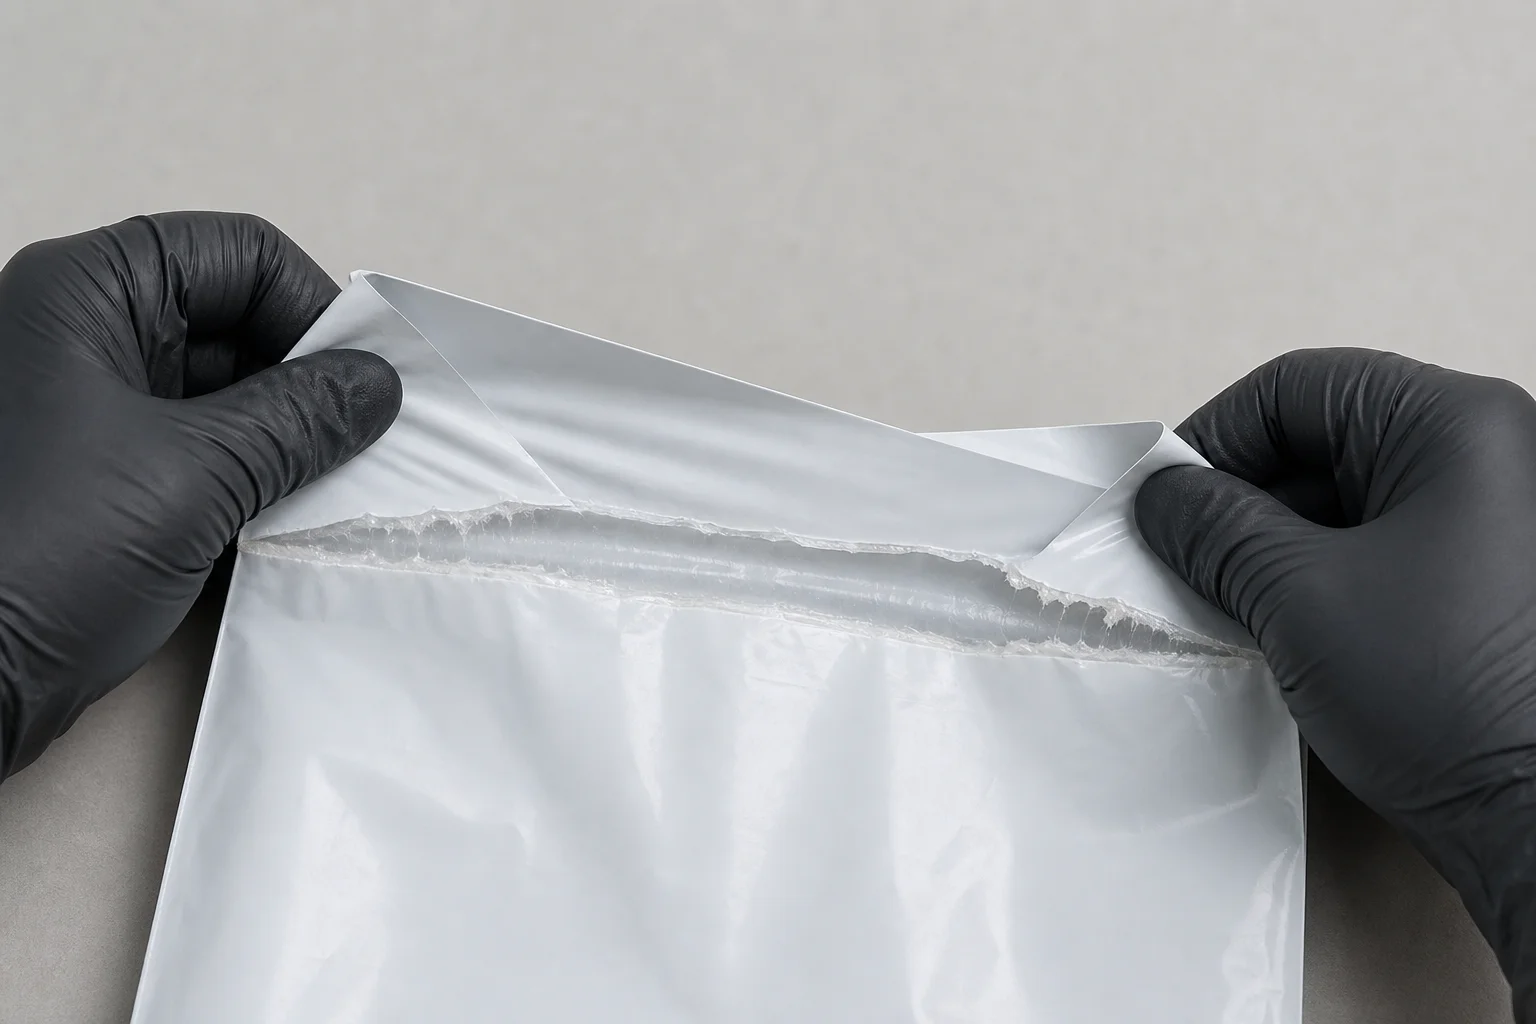
- Verificación de unión destructiva: La apertura forzada debe desgarrar la película, no desprender una tira limpia; valide esto con nuestro estudio de caso sobre evidencia de manipulación en e-commerce.
¿Requiere sellos pelables en lugar de unión destructiva?
Consulte los grados de PSA para bolsas de mensajería diseñados para desgarro de película con evidencia de manipulación y sellado en menos de un segundo.
Ver adhesivos para bolsas de mensajeríaDisciplina de mantenimiento de boquillas
- Limpie cuchillas, sensores y mordazas de sellado en intervalos definidos.
- Realice purgas al cambiar de grado; la mezcla de diferentes hot-melts suele disparar la formación de hilos al reiniciar.
- Documente la velocidad de línea solo cuando el corte sea estable en ese punto de ajuste.
Evidencia de campo
Un programa de logística reemplazó cierres pelables por PSA de Senda y logró un desgarro visible de la película al forzar la apertura; consulte el estudio de caso de seguridad en e-commerce.
Conclusión técnica
Optimice la temperatura y la geometría del cordón antes de cambiar de plataforma de polímero. La validación de unión destructiva debe preceder a cualquier prueba comparativa de EVA frente a metalloceno en la misma película para mensajería.
Preguntas frecuentes
¿Cuál es el tiempo de fraguado objetivo en las embolsadoras automáticas?
Nuestros adhesivos para bolsas de mensajería ofrecen una resistencia inicial de menos de 0.5 segundos para cabezales de sellado de alta velocidad. Valide esto según el calibre de su película, la geometría de la solapa y el tiempo de compresión; no asuma la misma ventana para todos los fabricantes.
¿Funcionará este sistema en sobres con contenido reciclado PCR?
Sí. Los grados de alto flujo están diseñados para la humectación en polietileno PCR rugoso y para lograr un desgarro visible al forzar la apertura. Siempre realice pruebas destructivas en su lote real de bolsas.
¿Cómo puedo reducir el hilado (stringing) en las boquillas a más de 100 bolsas/min?
Estabilice la temperatura dentro de la ventana de viscosidad del grado, limpie las cuchillas y mordazas periódicamente y evite mezclar hot-melts incompatibles en el tanque antes de cuestionar la química del adhesivo.
Valide la ventana de sellado en su embolsadora
Solicite una muestra de laboratorio de 1 kg sin cargo tras la evaluación técnica de su sustrato y condiciones de línea (envío pagado por el destinatario).
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.