Technischer Leitfaden für automatisierte Versandbeutel-Anlagen: Verarbeitungstemperatur, Raupengeometrie, Abbindezeiten unter 0,5 s, sauberer Düsenabriss und Validierung der Materialzerstörung auf PCR-PE – ohne unrealistische Geschwindigkeitsversprechen jenseits Ihrer Anlagenkapazität.
Inhaltsverzeichnis
Automatisierte Beutellinien versagen auf zwei Arten: Der Verschluss wirkt zwar verschlossen, lässt sich aber unbemerkt aufziehen, oder die Düse verschmutzt und stoppt die Linie. Beide Probleme liegen meist an Temperatur, Raupengeometrie oder Wartung – nicht allein an einem „schwachen Kleber“. Orientieren Sie sich an unserer Seite für Versandbeutel-Klebstoffe bezüglich Anforderungen an die Manipulationssicherheit und Folienstrukturen.
Anwendungstemperatur und Viskositätsfenster
Schmelzklebstoff auf dünnen PE- und Coex-Klappen benötigt eine schnelle Benetzung, ohne die Folie thermisch zu belasten. Protokollieren Sie die Sollwerte für Tank, Schlauch und Düse bei Schichtbeginn und nach jedem Folienwechsel. Eine zu niedrige Viskosität führt zu Nebelbildung, eine zu hohe zu Fadenbildung und mangelhaftem Abriss.
Raupengeometrie und Kompression
- Platzierung der Raupe: Zentrieren Sie die Klebstoffraupe auf der Klebelinie der Klappe; versetzte Raupen verändern die Schälspannung und täuschen eine mangelhafte Anfangshaftung vor.
- Kompressionszeit: Angaben zur Abbindung unter 0,5 s setzen einen ausreichenden Backendruck voraus – verifizieren Sie dies bei Ihren dünnsten Folienstärken.
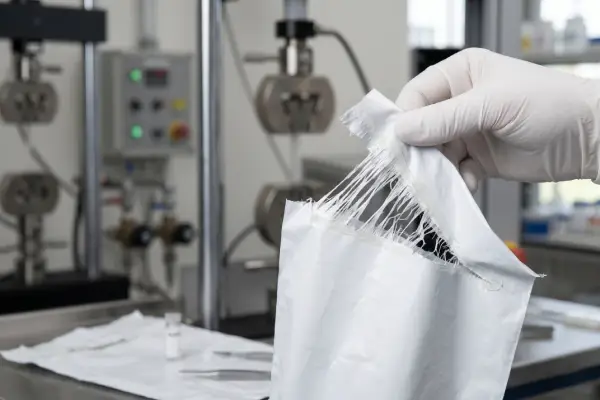
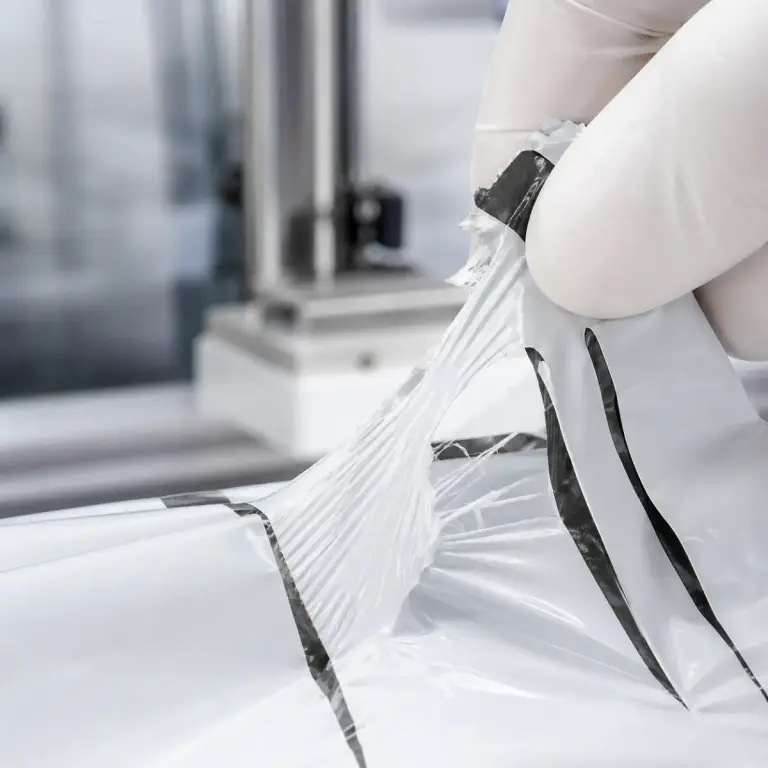
- Prüfung auf Materialzerstörung: Gewaltsames Öffnen sollte zum Folienriss führen und nicht nur einen sauberen Peel-Streifen abziehen – validieren Sie dies anhand unserer Fallstudie zu manipulationssicheren E-Commerce-Verpackungen.
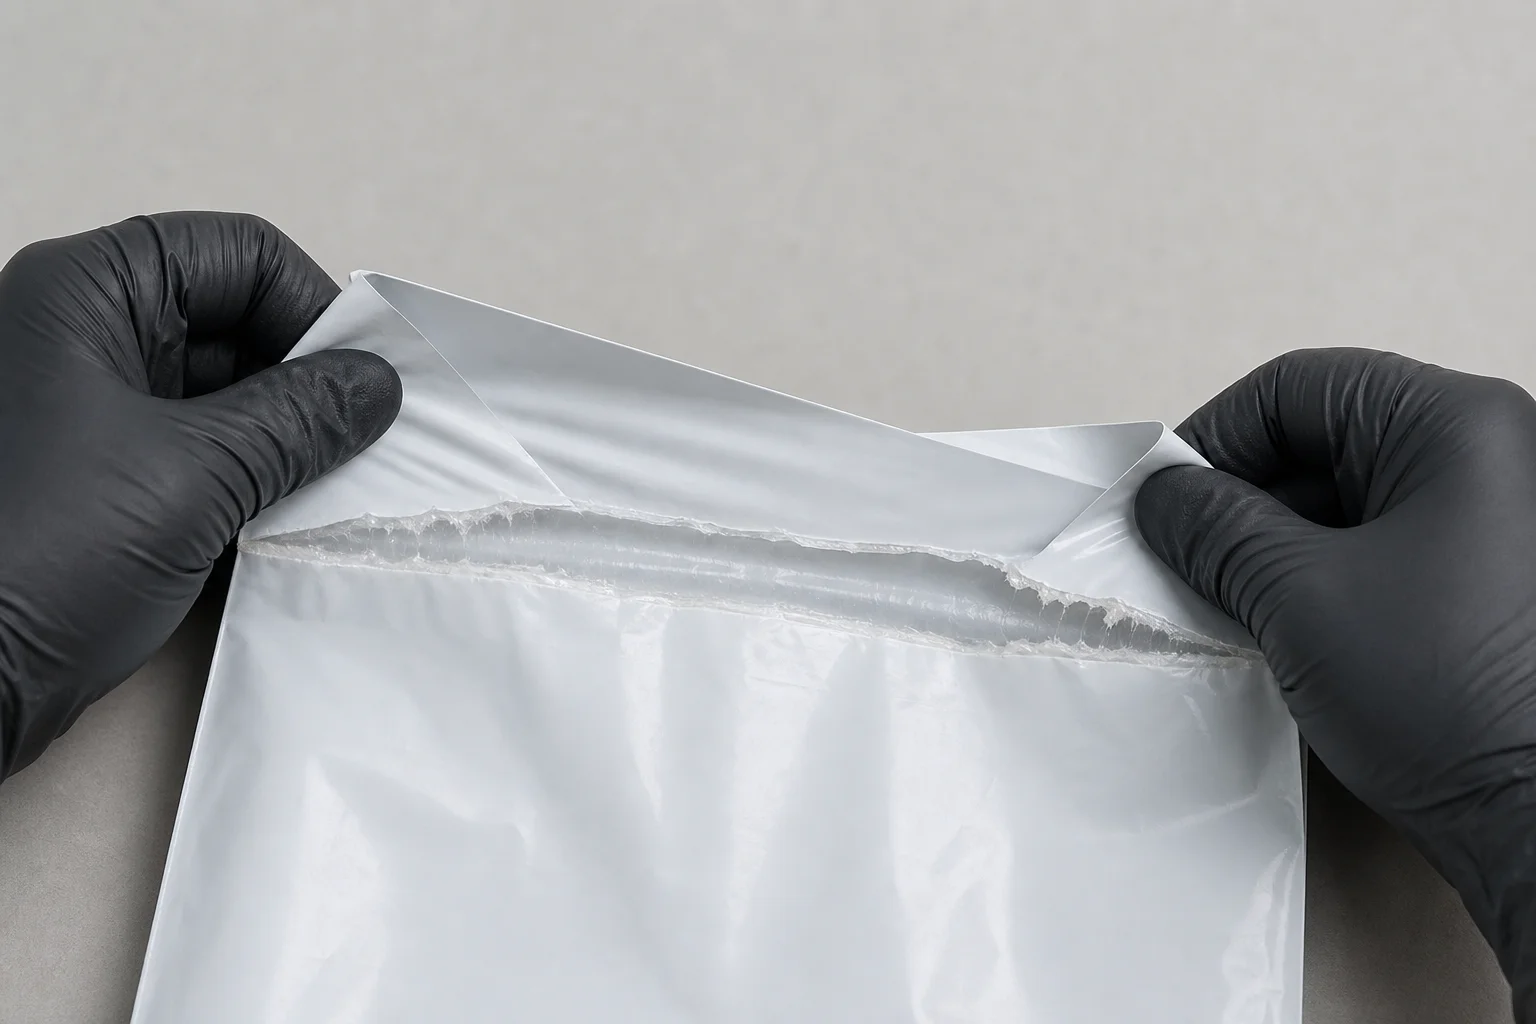
Wiederablösbare Verschlüsse statt Materialzerstörung?
Prüfen Sie PSA-Qualitäten für Versandbeutel bezüglich Folienriss und sekundenschneller Siegelung auf automatisierten Anlagen.
Versandbeutel-Klebstoffe ansehenDisziplin bei der Düsenwartung
- Reinigen Sie Messer, Sensoren und Siegelbacken in fest definierten Intervallen.
- Spülen Sie das System bei Produktwechseln; gemischte Schmelzklebstoffe führen beim Wiederanlauf oft zu verstärkter Fadenbildung.
- Dokumentieren Sie die Liniengeschwindigkeit erst, wenn der Klebstoffabriss bei diesem Betriebspunkt stabil läuft.
Praxisbericht
Ein Logistikprojekt ersetzte wiederablösbare Verschlüsse durch Senda PSA und erzielte einen sichtbaren Folienriss beim gewaltsamen Öffnen – Fallstudie zu manipulationssicheren E-Commerce-Lösungen.
Fazit
Optimieren Sie Temperatur und Raupengeometrie, bevor Sie die Polymerplattform wechseln. Die Validierung der Materialzerstörung sollte jedem Vergleich von EVA vs. Metallocen auf derselben Versandbeutelfolie vorausgehen.
Häufig gestellte Fragen
Welche Abbindezeiten werden bei automatisierten Beutelverpackungsanlagen angestrebt?
Wir zielen auf eine Anfangsfestigkeit (Grünkraft) unter 0,5 Sekunden für Hochgeschwindigkeits-Siegelköpfe ab – validieren Sie dies jedoch an Ihrer spezifischen Folienstärke, Klappengeometrie und Kompressionszeit; gehen Sie nicht von identischen Fenstern bei jedem Anlagenhersteller aus.
Funktionieren diese Klebstoffe auch bei Versandbeuteln aus recyceltem PCR-Material?
Ja. Spezielle High-Flow-Qualitäten sind auf die Benetzung von raueren PCR-Polyethylen-Oberflächen und einen sichtbaren Folienriss beim Öffnen ausgelegt – führen Sie jedoch stets Tests zur Materialzerstörung mit Ihrer aktuellen Beutelcharge durch.
Wie lässt sich die Fadenbildung an der Düse bei Taktraten von über 100 Beuteln/Min. reduzieren?
Stabilisieren Sie die Temperatur innerhalb des für das Produkt vorgegebenen Viskositätsfensters, reinigen Sie Messer und Backen nach Plan und vermeiden Sie das Mischen inkompatibler Schmelzklebstoffe im Tank, bevor Sie die Ursache in der Chemie suchen.
Siegelbereich auf Ihrer Anlage validieren
Fordern Sie ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei), nachdem wir die Eignung für Ihr Substrat und Ihre Anlagenbedingungen geprüft haben.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.