
Faltschachtel-Klebstoff für UV- & beschichtete Kartons

Werkdirekter Faltschachtel-Klebstoff für Folder-Gluer: Seitennaht, Crash-Lock / Auto-Bottom und Fensterpatch auf UV-Lack, BOPP-kaschiertem und wässrig beschichtetem Board. WB- und Schmelzklebstoff-Qualitäten für 400–600 m/min auf Ihrem Material — 1 kg Labor, dann 20 kg Linienversuch.
*Kostenloses 1-kg-Labormaterial · Versand vom Empfänger vorausbezahlt · 20-kg-Linienversuch nach Qualifizierung · MOQ typisch ~1.000 kg*
✅ FDA 175.105 (indirekt) • Folder-Gluer • Audit-Paket auf Anfrage
Optimiert für:
400–600 m/min
Qualifiziertes Geschwindigkeitsfenster (Material & Beschichtung)
Faserzug
Peel-Prüfung auf UV-, Folien- oder beschichtetem Board
175.105
Dokumentation für indirekte Lebensmittelkartons
Haftstellen an der Faltschachtel-Linie
Rheologie je Station — Seitennaht, Auto-Bottom und Fensterpatch brauchen unterschiedliche Offenzeit, Viskosität und Sauberkeit.
Seitennaht (Längs)
Hohe Anfangshaftung für Folder-Gluer über 400 m/min. Saubere Schnittqualität an Düsen-Systemen — weniger Fäden und Düsenverschluss.
Auto-Bottom / Crash-Lock
Schnelle Anfangsfestigkeit gegen Rücksprung des Boards bei Mehrpunktfalzen. Handhabungsfestigkeit oft unter 1 s auf qualifizierten Auto-Lock-Formaten.
Fensterpatch
Klare, wenig nebelnde Qualitäten für PET-, PLA- oder Acetat-Fenster. Faltenfreie Bindung hängt von Folienqualität und Patch-Station ab.
Typische Fehler am Folder-Gluer
Faltschachtel-Linien scheitern leise — Pop-open, Gleiten auf der Beschichtung oder Fäden — dann Nacharbeit, QA-Sperre oder Markenbeschwerden.
Typische Fehler
Pop-open am Auto-Bottom
Klappen springen auf, wenn Scherfestigkeit unter dem Board-Gedächtnis liegt oder das Kompressionsfenster zu kurz ist.
Schwache Bindung auf UV oder BOPP
Klebstoff liegt auf der Beschichtung statt in der Faser — Fingerhaftung wirkt gut, Faserzug scheitert in der QA.
Fäden & Spritzer
Fadenziehende Schnittqualität über 400 m/min verstopft Düsen und erzwingt Reinigungsstopps.
Senda-Lösung
Scheroptimierte Seitennaht & Bottom
Höhere Scherpakete für schnelleres Verriegeln auf schwerem Kaliber und „Memory“-Board — validiert auf Ihrem Material, nicht nur laut TDS.
Eindringen in Beschichtungen
Benetzung und Penetration für UV, wässrigen Lack und OPP/BOPP — Ziel Faserzug, nicht nur Oberflächenhaftung.
Düsenoptimierte Rheologie
Viskosität und Elastizität für Düsen oder Leimräder — bessere Schnittqualität, weniger Fäden bei hoher Geschwindigkeit.
Technische Unterstützung für schwieriges Kartonmaterial
Beschichtetes Board, Liniengeschwindigkeit und Applikator-Fotos an Senda — Peel/Faserzug vor Versand. Pfad: 1 kg Labor → 20 kg Folder-Gluer-Versuch → ca. 1.000 kg MOQ.
Schwierige Substrate
UV-Lack, wässrige Beschichtung, PE/OPP-Kaschierung, metallisiertes Polyester, hochgefülltes Virgin-Board — jeweils eigenes Penetrations- und Offenzeitfenster.
Applikator-Abstimmung
Getrennte Einstellung für Hochdruck-Düse vs. Leimrad — Viskosität, Feststoffe und Bruchprofil je Station.
Temperatur in der Lieferkette
Qualitäten für Kaltkette (bis ca. -40 °C auf qualifizierten Läufen) oder warme Lagerung (70 °C+) — Migration und Bindung für Lebensmittelpackungen im Versuch bestätigen.
Typische Qualitätsfenster (am Aufbau validieren)
Abstimmung auf Liniengeschwindigkeit, Beschichtung (UV / wässrig / Folie) und Board-Rücksprung — Bereiche sind Startpunkte, keine Universal-Specs.
| Merkmal | Einstellbereich | Nutzen |
|---|---|---|
| Technologie | Wasserbasierte Dispersion / Schmelzklebstoff (EVA & Metallocen) | WB für kostenoptimierte Leimräder; Metallocen-HM oft bessere Sofortklebkraft auf UV- oder folienkaschiertem Board. |
| Viskosität | 400–2.500 cps (WB) | 1.000–5.000 cps (HM) | Für Leimrad oder Düsenstrahl ohne Verstopfen oder Spritzen. |
| Aushärtezeit | ~0,5 s (HM) – ~2,0 s (WB) | Schnellere Anfangsfestigkeit bei rücksprunganfälligen Auto-Bottoms. |
| Haftziel | Faserzug auf qualifiziertem Board | Peel/Faserzug auf UV, OPP, PET-Folie oder Virgin — keine Einheitsqualität. |
| Lebensmittelverpackung | FDA 21 CFR 175.105 (indirekt) | Außenkartons ohne direkten Lebensmittelkontakt. Direkter Kontakt: 176.170 auf der Seite Lebensmittelkontakt. |
Einstellbereich: Wasserbasierte Dispersion / Schmelzklebstoff (EVA & Metallocen)
Nutzen: WB für kostenoptimierte Leimräder; Metallocen-HM oft bessere Sofortklebkraft auf UV- oder folienkaschiertem Board.
Einstellbereich: 400–2.500 cps (WB) | 1.000–5.000 cps (HM)
Nutzen: Für Leimrad oder Düsenstrahl ohne Verstopfen oder Spritzen.
Einstellbereich: ~0,5 s (HM) – ~2,0 s (WB)
Nutzen: Schnellere Anfangsfestigkeit bei rücksprunganfälligen Auto-Bottoms.
Einstellbereich: Faserzug auf qualifiziertem Board
Nutzen: Peel/Faserzug auf UV, OPP, PET-Folie oder Virgin — keine Einheitsqualität.
Einstellbereich: FDA 21 CFR 175.105 (indirekt)
Nutzen: Außenkartons ohne direkten Lebensmittelkontakt. Direkter Kontakt: 176.170 auf der Seite Lebensmittelkontakt.
Warum Hersteller Senda shortlisten
Weniger Pop-open-Ausschuss, sauberer Düsenlauf und QA-feste Unterlagen — keine generische „Kartonleim“-Liste.
Qualifizierung auf beschichtetem Board
Sauberer Hochgeschwindigkeitslauf
Audit-fähige Unterlagen
Dokumentation für QA und Markeninhaber
Indirekte Lebensmittelkartons fallen typisch unter FDA 21 CFR 175.105. TDS/SDS und Erklärungen über unseren Regulierungs-Hub oder Audit-Paket.
Konformitätsumfang (für Ihre Packung bestätigen)
Erklärungen sind anwendungsspezifisch — kein Marketing-Label statt Migrations- oder Strukturprüfung.
- FDA 175.105 ( Indirekter Lebensmittelkontakt — Kartons & Außenverpackung )
- REACH & RoHS ( Auf Anfrage )
- Niedrig-VOC / geruchsarm ( Süßwaren- & Pharma-Kartons )
Chargen-TDS, SDS und Konformitätserklärungen für die nominierte Qualität — bei Bedarf mit Regulierungsübersicht.
Verwandte Verpackungslinien
Kartonleim ist eine Station — Kartonverschluss-Chemie nicht in Folder-Gluer-Qualitäten mischen.

Lebensmittelkontakt-Klebstoffe
Bei Fragen zu direkt vs. indirekt, Migration oder Pharma-/Süßwarenregeln — vor Freigabe der Kartonqualität hier starten.
Lebensmittelkontakt-Programme
Schmelzklebstoff-Hub
Metallocen- und EVA-Optionen für Seitennaht, Verschluss und weitere Stationen — Technologie vor dem Versuch vergleichen.
Schmelzklebstoffe ansehen
Monatelang kein Kleber für unseren schweren UV-Lack. Sendas Formulierung reduzierte Pop-open an der Seitennaht — saubererer Lauf als beim Vorgängerlieferanten auf derselben Düse.
Technischer Nachweis (optional)
Nach Probenanfrage oder für den Prozessingenieur. Hauptpfad: Laborprüfung + Maschinenversuch oben.
 FALLSTUDIE
Fallstudie: Pharma-Faltschachteln auf UV-Board
Vom Oberflächenhaft zum Faserzug auf schwerem UV-Lack — Seitennaht am Hochgeschwindigkeits-Folder-Gluer.
Ganze Story lesen →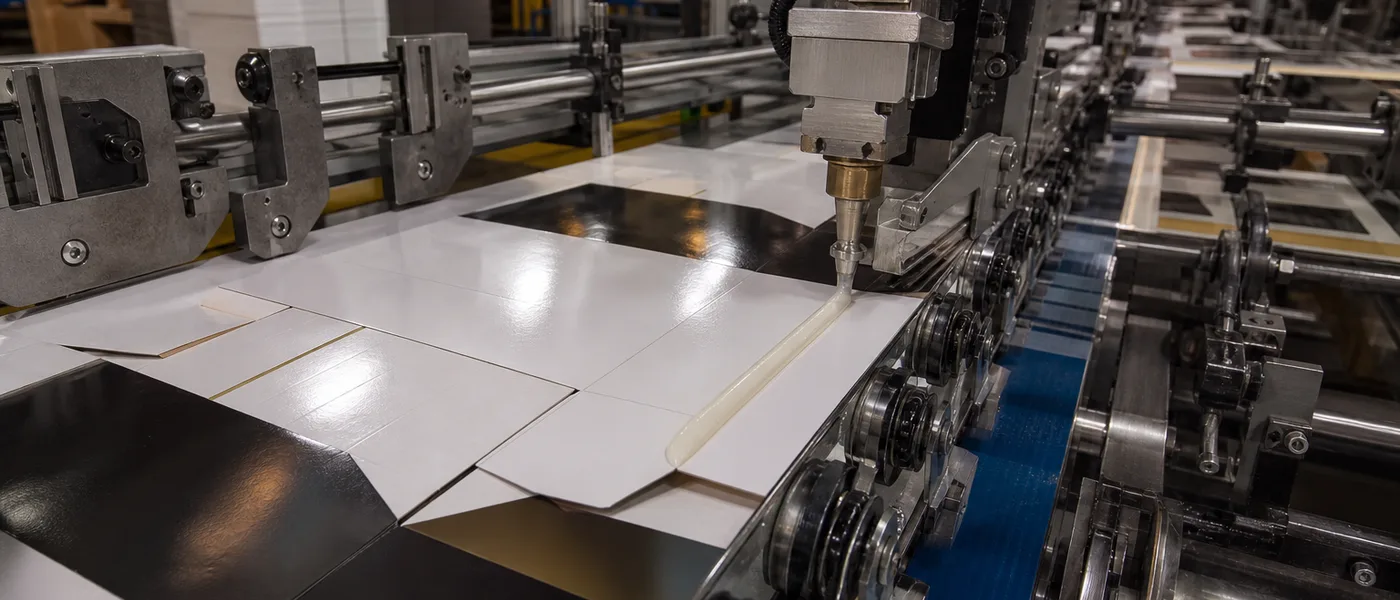 TECHNISCHER RATGEBER
UV- & beschichtetes Board am Folder-Gluer
Oberflächenenergie, Rad vs. Düse, Faserzug-Checks — wann Metallocen EVA auf Low-Surface-Energy-Board schlägt.
Artikel lesen →Häufig gestellte Fragen
Antworten zu Klebstoffen, Qualifizierung und technischem Support.
Wie hoch ist die Mindestbestellmenge (MOQ)?
Industrielle MOQ typisch 1.000 kg (ca. eine Palette). 20-kg-Eimer für Folder-Gluer-Validierung nach Laborprüfung auf Ihrem Board.
Welche Lieferzeiten gelten nach Musterfreigabe und bestätigtem Produktionsauftrag?
Produktion oft 7–10 Werktage für freigegebene Qualitäten. Versandbedingungen (FOB/CIF) je Auftrag.
Gibt es kostenlose Labormuster für qualifizierte Projekte und wie läuft der Musterversand?
Ja — 1 kg Labormaterial kostenlos (Versand Empfänger vorausbezahlt). 20-kg-Eimer für Maschinenversuche werden vor Versand angeboten.
Starke Bindung auf UV- oder metallisiertem Board?
Beschichtung identifizieren (UV-%, wässrig, OPP/BOPP) und Faserzug-Peel auf Ihrem Material. 1 kg Probe für Labor; Ratgeber unter Ressourcen für Düse/Rad.
Wie prüfen wir Eignung auf unserem Hochgeschwindigkeits-Folder-Gluer?
Ja — oft ab 400 m/min je nach Beschichtung und Düse/Rad. Nebel, Spritzer und Fäden sind Teil der Versuchsbewertung.
Wie reduzieren wir Pop-open am Crash-Lock bei unserem Kartonmaterial und Linienfenster?
Meist zu wenig Scherfestigkeit oder falsche Offenzeit. Schneller einstellende Auto-Bottom-Qualität, Kompression prüfen, Faserzug statt nur Fingerhaftung. Siehe Pharma-Fallstudie.
Kann eine Sorte sowohl auf Düse als auch Leimrad laufen, oder sollten wir getrennt qualifizieren?
Gelegentlich möglich — meist stationsspezifische Viskosität. Düse: sauberer Strahlbruch; Rad: kontrollierter Fluss ohne Spritzen. Beides aus einem Qualifizierungsprojekt.
Wie prüfen wir Klebstoffe für Süßwaren- oder Pharmafaltschachteln ohne pauschale Food-Safe-Claims?
Indirekter Kontakt: FDA 21 CFR 175.105. Direkter Kontakt (Stroh, Filter): 176.170 — Seite Lebensmittelkontakt vor Annahme einer Kartonqualität für alle Food-Packs.
Können Sie Industrievolumen mit wiederholbarer Qualität und chargenbezogener Dokumentation liefern?
Ja — werksdirekt mit Dokumentation. Kostenlose 1-kg-Probe oder Maschinenversuch — Board, Beschichtung und m/min mit angeben.
Welche Haltbarkeit gilt nach Freigabe und wie sollte das Material gelagert werden?
Typisch 6 Monate verschlossen bei 5–35 °C. Frost und direkte Sonne vermeiden.
